
Varje misslyckad plåtkoppling går tillbaka till ett av tre beslut som fattades innan föraren någonsin rörde fästet: fel mått, fel borrpunkt eller fel gängstigning för basmaterialet. Plåt varierar från mjuk 0,5 mm aluminiumbeklädnad till 3 mm kallvalsade stålfästen, och ett fästelement som är avstämt för en tjocklek kommer antingen att snurra fritt i den andra eller klippa panelkanten vid inträde. Förstå hur självgängande skruvar att faktiskt skära och forma trådar inuti ett hål är utgångspunkten för att specificera den högra delen snarare än att gissa från en reservdelsbehållare.
Ett självgängande fästelement gör två jobb samtidigt: det skapar en passande gänga när det matas fram, och det klämmer ihop de sammanfogade lagren när det väl sitter. Gängbildande varianter förskjuter metall utåt utan att ta bort material, vilket fungerar bra i tunn, seg plåt där den förskjutna metallen rinner in i gängroten. Trådskärande varianter rakar bort material med en slitsad eller räfflad spets, som passar tjockare eller hårdare plåt där formning annars skulle spricka panelen eller generera för stort vridmoment. Att blanda ihop de två kategorierna är den enskilt vanligaste orsaken till avskalade hål som rapporterats av tillverkningsbutiker.
Förskjuter material radiellt. Bäst för plåt under 1,5 mm och mjukare legeringar där en tät, gastät tätning är viktigare än rå utdragshållfasthet.
Tar bort en krullning av material när det matas fram. Föredraget för plåt 1,5 mm och högre, eller för upprepade monterings- och demonteringscykler.
Kombinerar en borrspets med en skärgänga i en del, vilket eliminerar ett separat pilothålssteg på stål upp till cirka 3 mm.
Mätare är diameterkoden som är stämplad på förpackningen, och den ska väljas mot det tunnare av de två skikten som ska sammanfogas, inte det tjockare. En mätare som är för stor för en tunn yttre hud kommer att deformera den omgivande metallen till en synlig grop; en mätare som är för liten för ett tjockt fäste kommer bara att träs några få varv innan det tar slut på ingreppsdjupet.
Längd beräknas olika beroende på fogtyp. För en överlappsfog genom två plåtar ska skruven passera helt genom båda lagren plus två till tre exponerade gängor på baksidan för att bekräfta fullt ingrepp utan överdrivet utskjutande. För en skruv som drivs in i en formad fläns eller extruderad profil, bör längden lämna minst tre hela gängor av avstånd under flänsytan, eftersom färre gängor minskar utdragningsmotståndet kraftigt och fler gängor riskerar att bottna mot en innervägg.
| Arkkombination | Typisk mätare | Typisk längd |
| 0,6 mm to 0.6mm lap joint | No.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | Nr 8 | 13 mm |
| 1,6 mm to 2.4mm frame | No.10 | 16 mm |
| 2,4 mm to 3.0mm structural | Nr.12 | 19 mm |
Spetsen på en självborrande skruv klassificeras med ett punktnummer som ungefär motsvarar den sammanlagda tjockleken på material den kan penetrera utan ett pilothål. Punkt 1 och Punkt 2 tips hanterar lätt plåt från 0,7 mm till 3,2 mm kombinerat. Punkt 3-spetsar förlänger detta område mot 4,8 mm, och Punkt 5-spetsar är byggda för konstruktionsstålsektioner upp till cirka 6,4 mm. Att välja en spets som är klassad under den faktiska stapeltjockleken tvingar installatören att öka förarens vridmoment för att kompensera, vilket höjer oddsen för gängavskalning eller avsnäppning av huvudet snarare än att lösa den underliggande missmatchningen.
Antal flöjter spelar lika stor roll som antal poäng. En enkelflik borrspets rensar spån effektivt i tunn plåt men kan vandra utanför centrum i tjockare travar; en räfflad eller vingad spets kanaliserar bort skräp från hålet i konstruktionsstål och minskar den axiella kraft som behövs för att starta penetration. För upprepade produktionskörningar, standardisering på en poängbetyg per materialband, snarare än ett betyg för hela jobbet, håller cykeltiden och avvisningsfrekvensen förutsägbar över skift.
En borrspets en storlek för liten tar inte bara längre tid att penetrera. Den genererar lokal värme som arbetshärdar hålkanten, som sedan motstår följande gängformande pass och producerar en lös, undervriden skarv även om föraren rapporterade att den är fullsatt.
Punktslitage är lätt att förbise eftersom det försämras gradvis snarare än att misslyckas på en gång. En ny Point 2-spets kan bekvämt rensa en 3 mm stack, men efter flera tusen cykler kan samma spets börja kämpa med 2 mm plåt, och operatörer svarar ofta genom att trycka hårdare i stället för att byta ut biten. Spårningscykelräkningar per bit, även med ett enkelt räkningsark på arbetsstationen, fångar denna drift innan den visar sig som en spik i kasserade leder. Butiker som kör två eller tre skift på samma linje finner ofta att häpnadsväckande bitbyte över skift, snarare än att vänta på ett synligt misslyckande, håller avslagsfrekvensen plattare över veckan.
Gängstigning, avståndet mellan intilliggande gängtoppar, styr hur mycket material varje gänga griper in och hur snabbt skruven går framåt per varv. Gängor med grov stigning har färre gängor per tum och en djupare gängprofil, vilket ger stark motståndskraft mot avskalning i tunn, mjuk plåt där varje gänga behöver bita hårt i begränsat material. Trådar med fin stigning packar fler gängor i samma längd och sprider klämbelastningen över fler kontaktpunkter, vilket passar tjockare plåt och applikationer som möter vibrationer.
Övergångspunkten där fin stigning börjar överträffa grov stigning faller vanligtvis mellan 1,6 mm och 2,0 mm, beroende på legeringens hårdhet. Under det bandet ger grov stigning konsekvent bättre bibehållet vridmoment eftersom det helt enkelt inte finns tillräckligt med materialdjup för att fina gängor ska bildas fullt ut. Ovanför det bandet motstår fin stigning gängavdragning under upprepade belastningscykler eftersom fler gängor delar samma klämkraft, så ingen enskild gänga bär en oproportionerlig andel av spänningen.
Pitchval samverkar också med pilothålstoleransen som valts uppströms. Ett stansat eller borrat hål som går till och med några hundradelar av en millimeter överdimensionerat kommer att låta en gänga med grov stigning gå i nästan normalt, eftersom den djupare gängprofilen har mer material att greppa. En gänga med fin stigning i samma överdimensionerade hål förlorar en mycket större andel av sitt tillgängliga ingrepp, eftersom varje enskild gänga är grundare till att börja med. Detta är en anledning till att produktionsritningar för tjockare sammansättningar med fin stigning vanligtvis anger en snävare pilothålstolerans än ritningar skrivna för tunn plåt med grov stigning.
Två paneler med identisk tjocklek kan bete sig helt olika under samma fästelement om deras legeringssammansättning skiljer sig. Aluminiumplåt är ungefär en tredjedel av hårdheten hos mjukt stål vid motsvarande tjocklek, så en borrspets som är klassad för stål kommer nästan för lätt att slå igenom aluminium, vilket ibland orsakar att fästelementet vinglar innan gängan greppar. Rostfritt plåt sitter i motsatt ände och genererar mycket mer friktionsvärme under inkörning, vilket är anledningen till att rostfritt kompatibla fästelement vanligtvis har en hårdare höljebehandling på spets- och gängflankerna.
Duktiliteten påverkar också hur förlåtande en led är för överkörning. Mjukt aluminium kommer att fortsätta att deformeras förbi punkten för full sittning, vilket innebär att en drivenhet för stålvridmoment kommer att diska den omgivande panelen innan kopplingen snurrar. Hårdare legeringar motstår den deformationen, vilket förskjuter risken mot gängavskalning istället för att diska när kopplingsinställningen är för aggressiv. Att matcha drivmoment och kopplingsinställningar till den specifika legeringen, inte bara tjockleken, stänger detta gap.
Val av beläggning på själva fästelementet samverkar också med dessa materialskillnader. En zinkpläterad kolstålskruv indriven i blankt aluminium kan skapa en mild galvanisk reaktion över tid i fuktiga miljöer, och gradvis lossa fogen även om den ursprungliga mekaniska sätet var korrekt. Fästelement med en beläggning som är kompatibel med basarket, eller en fysisk barriär som en nylonbricka där olika metaller måste mötas, undviker denna långsamma nedbrytning. Det dyker sällan upp under de första veckorna av tjänsten, vilket är exakt varför det missas under de första kvalitetskontrollerna och dyker upp först månader senare som en oförklarlig mängd lösa fogar.
Konsistens i fästningen kommer mindre från själva skruven och mer från en repeterbar installationssekvens. Butiker som ser minst återuppringningar tenderar att följa samma checklista oavsett operatörserfarenhetsnivå.
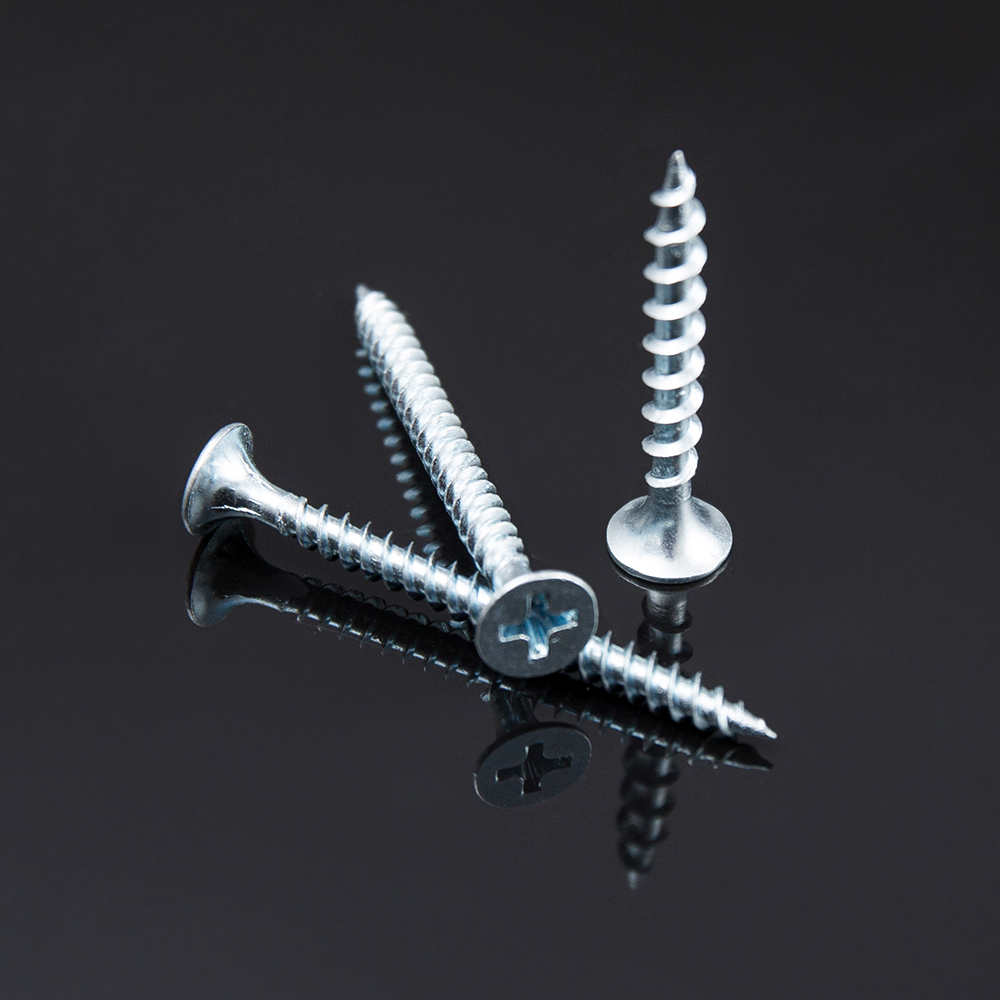 Vinkelrätt inriktning och jämn körhastighet minskar sidobelastningen på gängan under installationen.
Pilothål förtjänar en separat notering. För gängformande skruvar i tunnplåt är det vanligtvis bra att hoppa över styrhålet och till och med att föredra, eftersom den formade gängan förlitar sig på ostört material runt hålet. För gängskärande skruvar i tjockare plåt minskar ett pilothål med storleken ungefär 85 procent av skruvens mindre diameter drivmomentet avsevärt utan att offra gängingrepp, och det förlänger märkbart bitens livslängd vid stora volymjobb.
Fixturen spelar också en tyst men betydande roll för vridmomentkonsistensen. Paneler som tillåts böjas under körning absorberar en del av den applicerade kraften som avböjning snarare än fastklämning, vilket visar sig senare som en skarv som läses korrekt vid en första vridmomentkontroll men lossnar efter de första belastningscyklerna när panelen sätter sig. Genom att klämma fast stapeln stadigt mot en styv stödplatta under monteringen, även under några sekunder medan föraren sätter fästelementet i säten, tar man bort denna variabel och gör vridmomentavläsningarna mycket mer repeterbara från en operatör till en annan.
De flesta fältfel faller i en kort lista med igenkännbara mönster, och var och en pekar tillbaka på en specifik oöverensstämmelse snarare än en slumpmässig defekt.
| Symptom | Trolig grundorsak | Rättelse |
| Skruv snurrar utan att bita | Mätaren är för liten eller hålet är för stort | Öka en mätare eller minska storleken på styrhålet |
| Huvudet snäpper av under körning | För högt vridmoment för materialets hårdhet | Sänk kopplingsinställningen, kontrollera först på skrotet |
| Panelgropar runt huvudet | Mätaren är för stor för tunn ytterplåt | Dra ner mätaren, lägg till en variant av brickhuvud |
| Lös fog efter veckor i drift | Grov tonhöjd used on thicker vibrating panel | Byt till fin stigning, kontrollera vridmomentspecifikationen igen |
| Skruvvandrar innan den penetrerar | Borrspetsen är för aggressiv för mjuk legering | Välj ett lägre punktnummer, minska matningstrycket |
En användbar diagnostisk vana är att hålla en liten uppsättning misslyckade prover från varje produktionskörning och undersöka gängprofilen under förstoring. Ett avskalat hål med rena, oskadade gängor på själva fästelementet pekar vanligtvis på att hålet eller mätaren inte överensstämmer. Ett fästelement med synligt slitna eller rundade gängtoppar pekar istället på överdrivna körcykler på en bit som borde ha bytts ut flera tusen cykler tidigare.
Det hjälper också att separera ett verkligt fästelementsdefekt från ett processfel innan specifikationen ändras. Att byta till en tyngre mätare eller en annan stigning för att lösa det som faktiskt är ett fixtur- eller vridmomentkalibreringsproblem introducerar ofta en ny uppsättning problem, som ökad gropar, utan att lösa det ursprungliga klagomålet. Ett kort rotorsakspass, där man jämför en handfull misslyckade prover med installationschecklistan innan man rör vid stycklistan, löser vanligtvis problemet snabbare och undviker onödiga artikelnummerändringar under en produktionskörning som annars fungerade bra.
För butiker som kör samma handfull arkkombinationer upprepade gånger är det värt att dokumentera ett kort specifikationskort per sammansättning snarare än att återhärleda mått, längd, punkt och tonhöjd från början varje gång. Ett typiskt kort listar de två materialskikten, deras tjocklek, de valda plåtskruvar mätare och längd, borrpunktsklassning, stigningstyp, måldrivmoment och eventuella pilothålskrav. Att bifoga detta kort till arbetsordern tar bort oklarheter mellan skift och ger nya operatörer en referens som inte är beroende av stamkunskap.
När en ny arkkombination dyker upp som inte redan är dokumenterad fungerar en snabb provkörning i tre steg bra: kör ett prov med tillverkarens baslinjevridmoment och inspektera om det finns fördjupningar eller strippning, justera vridmomentet i små steg i endera riktningen baserat på det resultatet, lås sedan inställningen när tre på varandra följande prover sitter rent med konsekvent avstånd. Den här testmetoden tar några minuter och förhindrar att en hel batch körs i en overifierad inställning.
Valet av fästelement interagerar också med korrosionsexponering, även om detta övervägande ligger utanför ren mekanisk passform. Invändiga fästen behöver sällan beläggas självborrande fästelement , men allt som möter väder, spolning eller kustluft drar nytta av en korrosionsbeständig beläggning eller rostfri konstruktion även när den grundläggande mekaniska klassificeringen annars skulle kräva en standarddel av kolstål.
En självgängande skruv skär eller bildar sin egen gänga när den går framåt men behöver fortfarande i allmänhet ett pilothål i metall. En självborrande skruv lägger till en borrspets så att den kan borra sitt eget starthål och forma gängan i ett enda drag, vilket påskyndar monteringen på tjockare plåt.
En undervriden fog kommer fortfarande att motstå handrotation och visa intakta gängor vid borttagning. Ett avskalat hål snurrar fritt med lite motstånd och visar ofta en utjämnad, rundad hålkant snarare än en definierad gängprofil.
Det kan, men mått bör dimensioneras till det tunnare lagret för att undvika gropar, medan längden fortfarande bör stå för fullt ingrepp genom det tjockare lagret. Det är därför som många enheter använder en mätare med en längd som är vald specifikt för den kombinerade stapeln snarare än endera arket.
Ja. Trådar med grova stigningar avancerar snabbare per rotation eftersom varje varv täcker mer linjära sträckor, vilket förkortar cykeltiden på högvolymskörningar där tunn plåt inte kräver prestanda med fin stigning.
Aluminium deformeras med lägre kraft än stål, så en vridmomentinställning som är kalibrerad för stål kommer att överdriva och fördjupa aluminium innan kopplingen löser ut, medan samma inställning kan placeras under en stålled. Momentinställningar bör verifieras per material, inte antas från en enda standard.