





ASME B18.2.1 vs. DIN 931/933 Hex Bolt Underhead Fillet Radie: Hur påverkar skillnader i grunden utmattningslivslängd och stresskoncentrationsfaktor (Kt)?
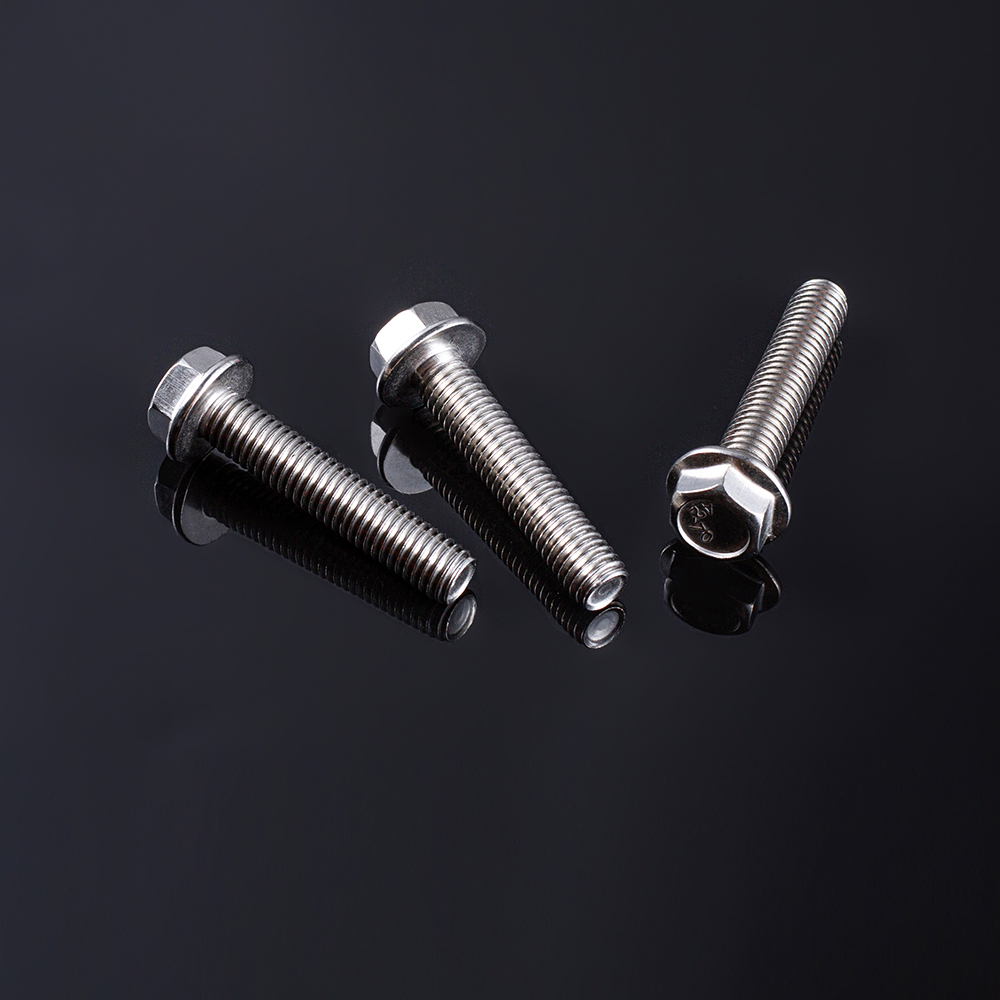
Den underliggande kälradien – den krökta övergångszonen mellan bulthuvudet och skaftet – är en av de mest kritiska geometriska egenskaperna som bestämmer en sexkantsbults utmattningsprestanda. Medan ASME B18.2.1 (amerikansk standard) och DIN 931/933 (tysk standard) båda anger sexkantsbultar för allmän industriell användning har deras olika krav på denna filégeometri djupgående konsekvenser för spänningskoncentration och utmattningslivslängd. Den här artikeln dissekerar dessa skillnader ur ett maskintekniskt och tillverkningsperspektiv.
1. Standardskillnader: Krav på kälradie
Följande tabell sammanfattar de viktigaste dimensions- och designskillnaderna mellan ASME och DIN sexkantsbultar när det gäller underhuvudet.
| Parameter | ASME B18.2.1 (tum-serien) | DIN 931/933 (metrisk serie) |
|---|---|---|
| Filé Radie Definition | Specificerad som en maximal radie, vilket tillåter ett brett tillverkningstoleransintervall | Anger en minsta radie, vilket säkerställer en mjukare övergång för utmattningskritiska applikationer |
| Typiskt radieområde (motsvarande M10–M24) | 0,8–1,4 mm (max.) | ≥ 1,0 mm (min.) |
| Mätreferens | Mäts vid föreningspunkten mellan huvud och skaft | Mäts med en radiemätare; måste uppfylla minimikravet |
| Designfilosofi | Prioriterar tillverkningsekonomi med acceptabelt men högre Kt | Prioriterar utmattningshållfasthet med lägre Kt och förlängd livslängd |
2. Stresskoncentrationens fysik: hur filéradien påverkar Kt
Spänningskoncentrationsfaktorn (Kt) beskriver förstärkningen av nominell spänning vid en geometrisk diskontinuitet. För underhuvudsfilén koncentrerar en mindre radie spänningen till ett smalare område, vilket dramatiskt ökar den lokala spänningstoppen. Fysiken är väl etablerad:
- Lokal stresstopp: En skarp, liten radie tvingar spänningsflödeslinjerna att böjas skarpt, vilket skapar en lokal spänningstopp som kan vara flera gånger högre än den nominella skaftspänningen.
- Töjningsgradient: En större radie sprider spänningen över ett större område, vilket minskar toppvärdet och skapar en gynnsammare töjningsgradient – vilket effektivt sänker drivkraften för sprickinitiering.
- Sårbarhet för cyklisk laddning: Under dynamiska belastningar blir den höga spänningskoncentrationen vid en vass filé den föredragna platsen för kärnbildning av utmattningssprickor, vilket leder till för tidigt fel.
Experimentella bevis bekräftar detta förhållande: att öka filéradien från ett minimum till ett större optimerat värde minskar spänningskoncentrationsfaktorn avsevärt. Finita element-analyser har visat att optimering av filégeometri kan minska den maximala Von-Mises-spänningen med över 40 %, med Kt fallande från ~9,08 till ~5,35.
Utmattningstester på fästelement har visat att en större kälradie direkt kan leda till förlängning av utmattningslivslängden - i vissa fall med en faktor på 2 eller mer under identiska cykliska belastningar.
3. Utmattningslivskonsekvenser: Vilken standard fungerar bäst?
Eftersom utmattningssprickor vanligtvis initieras vid spänningskoncentrationsställen, är underheadfilén en känd kritisk zon som står för cirka 15 % av bultutmattningsbrotten. Standardens inställning till kälradien påverkar direkt bultens prestanda under cykliska belastningar.
- DIN-stil (Större minsta radie): Kravet på en större minimiradie sänker spänningskoncentrationen, vilket gör bulten mer motståndskraftig mot initiering av utmattningssprickor. Detta är särskilt fördelaktigt i applikationer med måttliga till höga cykliska belastningar och vibrationer.
- ASME-stil (maximal radie med bred tolerans): Även om standarden tillåter ett brett intervall, kräver den inte en stor minimiradie. Bultar tillverkade med radier i den nedre änden av toleransen kommer att uppleva högre spänningskoncentration och minskad utmattningslivslängd jämfört med deras DIN motsvarigheter.
Det är värt att notera att majoriteten av bultutmattningsbrotten inträffar vid den första inkopplade gängan (cirka 70 %), där gängutloppet och underhuvudet representerar de näst mest sårbara platserna. För applikationer där det gängade ingreppet är väldesignat och lastfördelningen är optimerad, blir underhuvudsfilén den avgörande faktorn.
4. Tillverkningsperspektiv: Att uppnå optimal filégeometri
Tillverkningsprocesser spelar en avgörande roll för att uppnå önskad filégeometri och dess utmattningshöjande effekter. Den kalla rubrikprocessen skapar i sig en filé, men dess radie och ytkvalitet kan variera avsevärt. Ytbehandlingar som filévalsning eller kulblästring kan ytterligare förbättra utmattningslivslängden genom att införa fördelaktiga restspänningar och förbättra ytfinishen.
Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) är ett familjeägt företag under SEA Monies Metal Co., Ltd., som ärver 20 års familjerfarenhet och kvalitetsarv inom metalltillverkning. Med Shengzhao Metals starka produktionskapacitet och fördelar i leveranskedjan är vi specialiserade på FoU, produktion och global försäljning av högkvalitativa metallprodukter. Genom att hålla fast vid familjens strävan efter precision, rigorös arbetsattityd och långsiktigt engagemang, levererar vi stabila och pålitliga produkter och tjänster till kunder över hela världen.
Genom att utnyttja fabrikens robusta FoU- och produktionskapacitet är vi specialiserade på höghållfasta nitar, bultar, muttrar, brickor, stift, skruvar och olika specialanpassade delar som inte är standard. Vårt produktsortiment omfattar material inklusive rostfritt stål, legerat stål, aluminiumlegering, koppar och speciallegeringar, med hjälp av processer som kallskärning, varmsmidning och CNC-bearbetning. Våra produkter exporteras till över 25 länder och betjänar mer än 200 kunder.
Chance & Union har åtagit sig att sömlöst koppla samman "Tillverkad i Kina" med den internationella marknaden, förse globala kunder med en-stop-fästlösningar från FoU till massproduktion genom professionell teknik och exceptionell kvalitet. För kunder som kräver överlägsen utmattningsprestanda, kan vi tillverka sexkantsbultar med optimerade underhuvudets kälradier som uppfyller eller överträffar DIN-specifikationerna.
5. Vanliga frågor (FAQ)
- F1: Är ASME och DIN sexkantsbultar utbytbara för utmattningskritiska applikationer?
S: Inte utan att verifiera filégeometrin. Även om båda standarderna är dimensionellt lika, kan ASME-standardens bredare filétolerans resultera i skarpare radier som minskar utmattningslivslängden. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) rekommenderar att du specificerar minimikraven för kälradie och ytfinish för att säkerställa konsekvent utmattningsprestanda. - F2: Hur kan jag verifiera underhuvudets kälradie för en mottagen bultsats?
S: Filéradien kan inspekteras med hjälp av radiemätare, optiska komparatorer eller koordinatmätmaskiner (CMM). Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tillhandahåller inspektionsrapporter och kan skräddarsy tillverkningsparametrar för att säkerställa överensstämmelse med dina specificerade filékrav. - F3: Kan eftertillverkningsprocesser förbättra utmattningslivslängden för bultar med små kälradier?
A: Ja. Filévalsning efter värmebehandling (kallbearbetning) eller kulblästring kan introducera resterande tryckspänningar som avsevärt ökar utmattningslivslängden. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) erbjuder dessa mervärdestjänster för att förbättra prestandan för standard och anpassade sexkantsbultar.
ASTM A153 vs. ISO 1461: Kvantifiera skillnaderna i beläggningstjocklek för M20 och större HDG sexkantsbultar
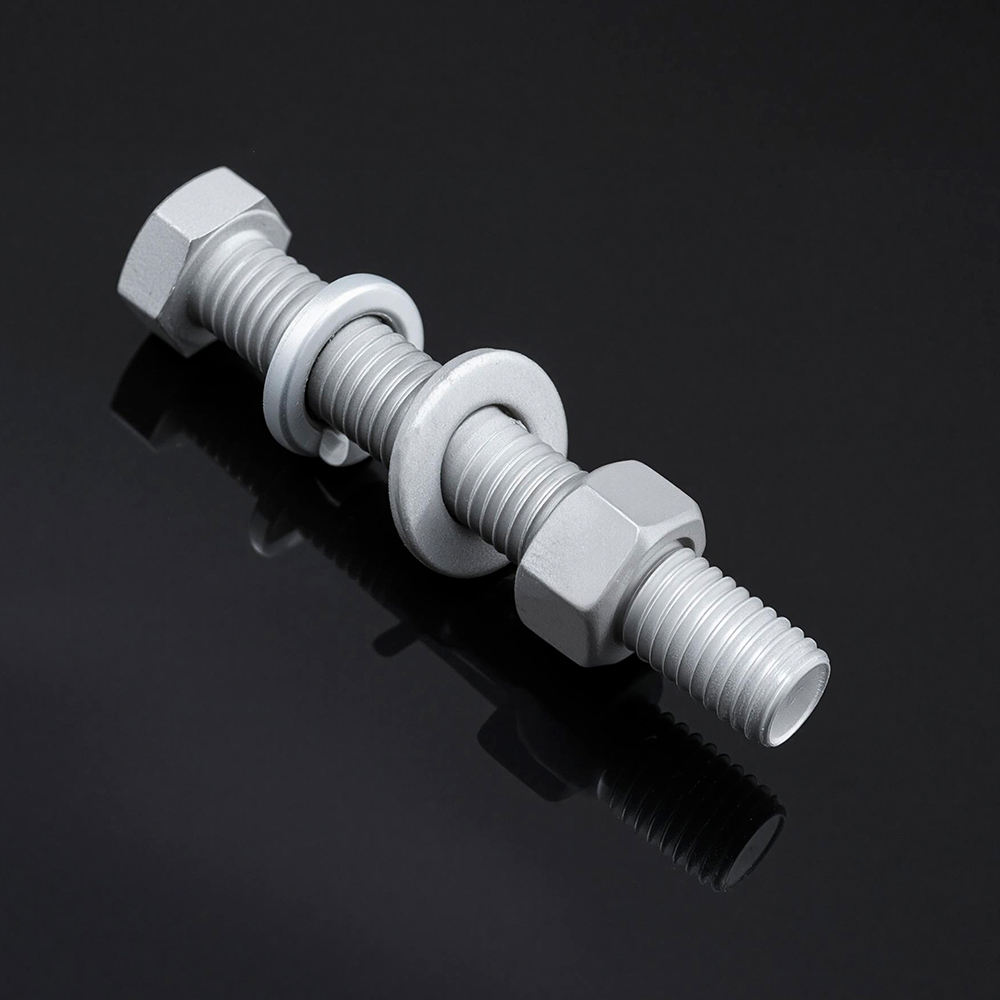
Vid specificering av varmförzinkad (HDG) sexkantsbultar för tung infrastruktur – transmissionstorn, broanslutningar eller offshoreplattformar – bestämmer valet mellan ASTM A153 och ISO 1461 standarder direkt den lägsta korrosionsskyddsnivån. För fästelement med M20 och större diameter (vanligtvis > 6 mm eller 1/4 tum ekvivalent) skiljer sig de två standarderna avsevärt i kraven på beläggningstjocklek. Den här artikeln ger en sida vid sida kvantitativ jämförelse och förklarar de praktiska konsekvenserna.
1. Den grundläggande skillnaden: hårdvara vs. allmänna tillverkningar
ASTM A153 är speciellt utformad för "hårdvara" - gängade fästelement, brickor och liknande små eller centrifugerade föremål. ISO 1461 (och dess regionala motsvarighet EN ISO 1461) gäller däremot i stort sett för tillverkade stålartiklar, inklusive strukturella sektioner, plåtar och rör. Även om ISO 1461 innehåller ett separat avsnitt för centrifugerade artiklar (inklusive gängade fästelement), är dess tjocklekstabeller strukturerade kring ståltjocklekskategorier snarare än fästelementsklasser.
För M20 och större sexkantsbultar tillämpar båda standarderna samma grundläggande princip: basstålets tjocklek överstiger 6 mm, vilket utlöser den högsta beläggningstjockleken. De minimikrav som krävs skiljer sig dock mätbart.
2. Kvantitativ jämförelse av beläggningstjocklek
Följande tabell visar minimikraven för beläggningstjocklek för M20 och större HDG sexkantsbultar under båda standarderna.
| Parameter | ASTM A153 (Klass C – Fästelement > 3/8″ / M10) | ISO 1461 (Centrifugerade artiklar > 6 mm i diameter) |
|---|---|---|
| Minsta lokal beläggningstjocklek | 1,7 mils ≈ 43 µm | 40 µm (motsvarande 285 g/m²) |
| Minsta genomsnittliga (genomsnittliga) beläggningstjocklek | 2,1 mils ≈ 53 µm | 50 µm (motsvarande 360 g/m²) |
| Beläggning Mass Referens | Tjocklek mäts direkt (mils eller µm) | Specificeras i både µm och g/m² |
| Mätmetod | Magnetisk tjockleksmätare eller gravimetrisk | Magnetisk tjockleksmätare eller gravimetrisk |
| Typisk tillämpning | Bultar, muttrar, brickor och annan hårdvara | Hårdvara, konstruktionssektioner och tillverkat stål |
Obs: ASTM A153 Klass C täcker fästelement över 3/8 tum (≈ M10) i diameter. För M20 och större bultar gäller denna klassificering direkt. Den minsta lokala tjockleken på 1,7 mils (≈ 43 µm) är ett hårt krav för varje enskilt prov, medan medeltjockleken måste nå 2,1 mils (≈ 53 µm).
ISO 1461 specificerar en minsta lokal tjocklek på 40 µm och en medeltjocklek på 50 µm för centrifugerade gängade artiklar med en diameter större än 6 mm.
3. Praktiska konsekvenser av skillnaden
Den kvantitativa skillnaden – cirka 3 µm i lokalt minimum och 3 µm i medeltjocklek – kan verka liten, men det har betydande konsekvenser för kvalitetsöverensstämmelse och livslängd.
- ISO 1461s strängare lokala minimum: Vid 40 µm är ISO 1461s lokala minimum något lägre än ASTM A153s 43 µm (1,7 mils). ISO 1461:s medelkrav på 50 µm överensstämmer dock nära med ASTM:s 53 µm. Den praktiska skillnaden ligger i inspektion: en batch som uppfyller ASTM A153 kommer automatiskt att uppfylla ISO 1461:s tjockleksminimum, men det omvända kan inte garanteras om den lokala tjockleken faller under 43 µm.
- Kriterier för inspektion och avslag: ASTM A153 tillåter enskilda prover att falla till det lokala minimumet, förutsatt att medelvärdet över provet uppfyller medelkravet. ISO 1461 tillämpar en liknande logik men använder något annorlunda avrundnings- och mätprotokoll.
- Servicelivskorrelation: Tjockare beläggningar ger i allmänhet längre korrosionsskydd i aggressiva miljöer. Skillnaden på 3 µm representerar en marginell men mätbar förlängning av tiden till första rödrost i accelererad saltspraytestning.
Det är också värt att notera att ISO 1461 är harmoniserad med EN ISO 10684 – en dedikerad standard för fästelement – för krav på gängtolerans, vilket säkerställer att muttrarna kan monteras utan att gnaga.
4. Tillverknings- och kvalitetssäkringsperspektiv
Att konsekvent uppnå dessa minimum för beläggningstjocklek på sexkantskruvar med stor diameter kräver exakt kontroll av nedsänkningstid, utdragningshastighet och centrifugeringsparametrar. Eftergalvaniserad gängtappning eller borstning krävs ofta för att bibehålla ISO 965-1 gängpassningstoleranser – ett steg som inte får minska beläggningen under de angivna minimivärdena.
Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) är ett familjeägt företag under SEA Monies Metal Co., Ltd., som ärver 20 års familjerfarenhet och kvalitetsarv inom metalltillverkning. Med Shengzhao Metals starka produktionskapacitet och fördelar i leveranskedjan är vi specialiserade på FoU, produktion och global försäljning av högkvalitativa metallprodukter. Genom att hålla fast vid familjens strävan efter precision, rigorös arbetsattityd och långsiktigt engagemang, levererar vi stabila och pålitliga produkter och tjänster till kunder över hela världen.
Genom att utnyttja fabrikens robusta FoU- och produktionskapacitet är vi specialiserade på höghållfasta nitar, bultar, muttrar, brickor, stift, skruvar och olika specialanpassade delar som inte är standard. Vårt produktsortiment omfattar material inklusive rostfritt stål, legerat stål, aluminiumlegering, koppar och speciallegeringar, med hjälp av processer som kallskärning, varmsmidning och CNC-bearbetning. Våra produkter exporteras till över 25 länder och betjänar mer än 200 kunder.
Chance & Union har åtagit sig att sömlöst koppla samman "Tillverkad i Kina" med den internationella marknaden, förse globala kunder med en-stop-fästlösningar från FoU till massproduktion genom professionell teknik och exceptionell kvalitet. För HDG sexkantsbultar kontrollerar vi strikt beläggningstjockleken för att uppfylla eller överträffa både kraven enligt ASTM A153 och ISO 1461, med fullständiga inspektionsrapporter för varje batch.
5. Vanliga frågor (FAQ)
- F1: Kan en sats av M20 HDG-bultar uppfylla både ASTM A153 och ISO 1461 samtidigt?
A: Ja. Eftersom ASTM A153:s lokala minimum (43 µm) är något högre än ISO 1461:s (40 µm) för större fästelement, kommer varje batch som helt uppfyller ASTM A153 också att uppfylla ISO 1461:s lokala och genomsnittliga krav. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tillverkar rutinmässigt HDG sexkantsbultar som uppfyller båda standarderna, vilket förenklar global upphandling. - F2: Vilken standard specificeras oftast för infrastrukturprojekt utanför Nordamerika?
S: ISO 1461 är standardstandarden för de flesta projekt i Europa, Asien och Mellanöstern. Men många internationella specifikationer accepterar båda standarderna, förutsatt att beläggningens tjocklek uppfyller eller överstiger de tillämpliga minimikraven. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan leverera produkter certifierade enligt antingen standard eller båda, baserat på projektkrav. - F3: Påverkar en tjockare HDG-beläggning gängpassningen för M20-bultar?
A: Ja. Alltför tjocka beläggningar kan störa trådtoleranserna. Både ASTM A153 och ISO 1461 tillåter gängtappning eller borstning efter galvanisering för att säkerställa korrekt mutterpassning, förutsatt att den specificerade minsta beläggningstjockleken bibehålls. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tillämpar kontrollerad centrifugering och, vid behov, gängrengöring efter galvanisering för att säkerställa att bultar och muttrar monteras smidigt.