


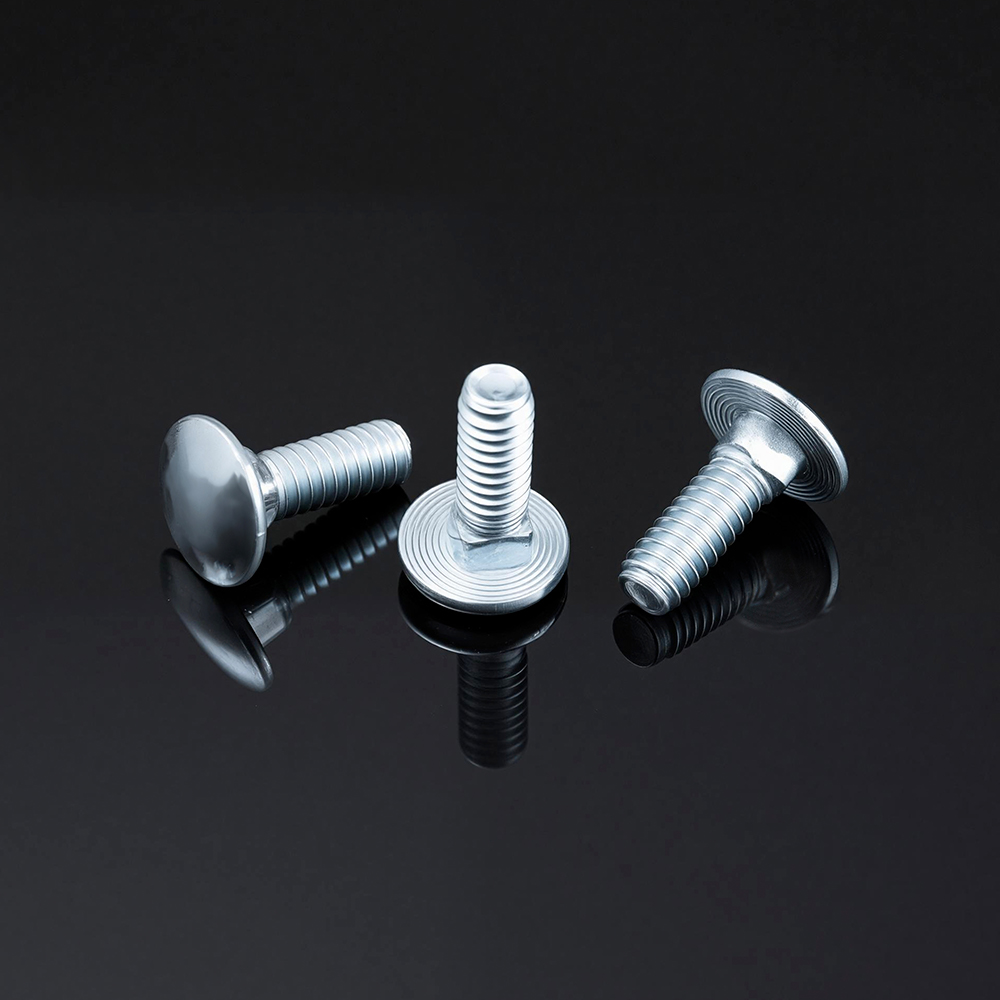



Matchande fyrkantig hals inbäddningsdjup och huvudförsänkning för maximalt utdragningsmotstånd i barrträ kontra lövträ
Den mekaniska prestandan hos en vagnsbult anslutning i trä bestäms i grunden av två inbördes beroende geometriska parametrar: inbäddningsdjupet på den fyrkantiga halsen (som ger antirotationslåsning) och försänkningsdjupet på det runda huvudet (som styr jämnhet och lastfördelning). För att uppnå maximalt utdragningsmotstånd utan att orsaka vedklyvning krävs olika strategier för barrträ och lövträ på grund av deras distinkta densitet, tryckhållfasthet och brottlägen.
1. Egenskaper för träsubstrat: barrträ vs lövträ
De grundläggande skillnaderna i trätäthet och styrka dikterar direkt hur varje substrat reagerar på bultfördjupning och försänkning. Följande tabell jämför viktiga strukturella egenskaper:
| Egendom | Barrträd (t.ex. tall, gran, gran) | Lövträ (t.ex. ek, bok, lönn) |
|---|---|---|
| Typiskt densitetsområde (kg/m³) | 350 – 550 | 640 – 840 |
| Böjstyrka (MPa) | 14 – 50 (C14 till C50 betyg) | 30 – 70 (klasser D30 till D70) |
| Tryckhållfasthet (MPa) // korn | ~40 – 46 (gran/furu) | Betydligt högre |
| Hårdhet (Brinell) // korn | 3,2 – 4,0 | Högre (ek ~5,5) |
| Felläge under överdragning | Kompression/krossning av träfibrer | Klyvning/sprickbildning längs kornlinjer |
| Typiska applikationer för vagnbultar | Trall, trästommar, allmän konstruktion | Tunga träkonstruktioner, möbler, marina kojer |
2. Krav på inbäddningsdjup med fyrkantig hals
Den fyrkantiga halsens funktion är att bädda in i träet för att förhindra bultrotation under mutterdragning, vilket eliminerar behovet av en skiftnyckel på huvudsidan. Ingjutningsdjupet – hur långt den kvadratiska sektionen tränger in i träet – måste anpassas till underlagets kompressibilitet och skjuvhållfasthet.
- Mjukträstrategi (ökat inbäddningsdjup): Barrträd har lägre densitet och tryckhållfasthet. För att uppnå tillförlitlig antirotationslåsning bör den fyrkantiga halsen drivas till sitt fulla djup, så att hörnen kan förskjutas helt och greppa de omgivande träfibrerna. Eftersom barrträfibrer komprimeras snarare än delas, ger en inbäddning på fullt djup den maximala mekaniska låsningen utan att riskera att spricka.
- Lövträstrategi (precisionsinbäddning): Lövträ är tätare och mer benägna att spjälka. För dessa material bör den fyrkantiga halsen fortfarande vara helt inbäddad för maximalt utdragningsmotstånd, men pilothålet måste bearbetas med högre precision. Den fyrkantiga halsen kräver en tättslutande urtagning eller noggrann gängning för att undvika att träet pressas isär. En vanlig teknisk standard är att förtillverka ett fyrkantigt spår som matchar halsstorleken för 100 % exakt inbäddning med noll rotationstolerans.
I båda fallen är ofullständig fyrkantig halsinbäddning - där halsen sitter stolt över träytan - en primär orsak till att bultar snurrar och lossnar. Rätt inbäddad skapar den fyrkantiga halsen det mekaniska låset som gör vagnbultar effektiva för enkelsidig montering.
3. Huvudförsänkningsdjup: Balanserande flushness och strukturell integritet
Försänkning gör att det runda huvudet kan sitta jämnt med eller under materialytan, vilket ger en jämn finish och tar bort vassa utsprång. Dock måste försänkningens djup kontrolleras noggrant för att undvika att träet försvagas.
- Mjukträ (godtagbar med djupare försänkning): På grund av dess kompressibilitet kan barrträ rymma en djupare försänkning utan att spricka. Bulthuvudet komprimerar fibrerna undertill, vilket skapar en stabil lageryta. Men överförsänkning utan tillräcklig kontakt med bulthuvudet kan minska den effektiva lastbärande arean, vilket ökar den lokala påfrestningen på träet.
- Lövträ (grund eller precisionsförsänkning krävs): Lövträ kräver en grundare försänkning, noggrant bearbetad med en spadbit. Djupa försänkningar i lövträ skapar spänningshöjare som kan initiera kornspjälkning när muttern dras åt. Målet är att uppnå en jämn finish samtidigt som man bevarar så mycket integritet av trä i tvärsnitt som möjligt.
4. Kombinerad effekt på utdragningsmotstånd och förebyggande av splittring
Maximalt utdragningsmotstånd – kraften som krävs för att dra bulten genom träet – uppnås när både den fyrkantiga halsen och bulthuvudet kopplar in träet optimalt utan att kompromissa med dess integritet.
- Barrträ: En djup, fulldjup fyrkantig halsinbäddning i kombination med en måttlig försänkning ger det högsta utdragningsmotståndet. Träfibrerna komprimeras runt halsen och under huvudet, vilket skapar en stark mekanisk låsning. Risken för sprickbildning är liten, förutsatt att ett pilothål borras något mindre än bultskaftet.
- Lövträ: Samma fulldjupsinbäddning krävs för antirotation, men försänkningen måste vara grundare och exakt bearbetad. Den fyrkantiga halsen ska sitta helt, men pilothålstoleransen måste vara snäv för att undvika sprickspänningar. För lövträ hjälper brickor under både huvudet och muttern att fördela belastningen och minskar risken för att krossas eller spricka ytterligare.
Branschdata tyder på att över 80 % av problem med montering av vagnbultar – inklusive bultspinning och materialsprickor – är relaterade till felaktig hålbearbetning snarare än själva bulten. Ett förborrat pilothål, försänkning endast till huvudets djup och full fyrkantig hals är de tre pelarna för framgångsrik installation i båda träslagen.
5. Tillverknings- och kvalitetsperspektiv
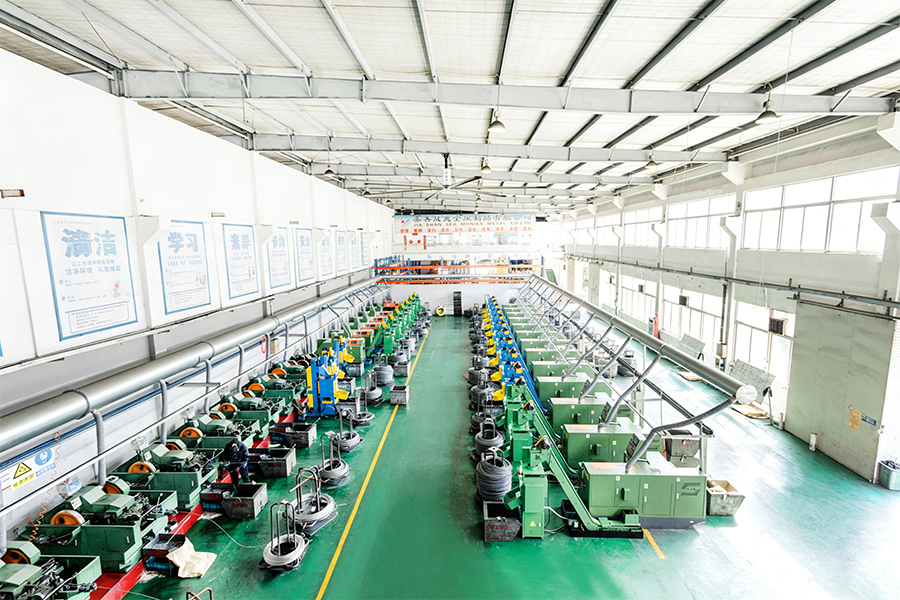
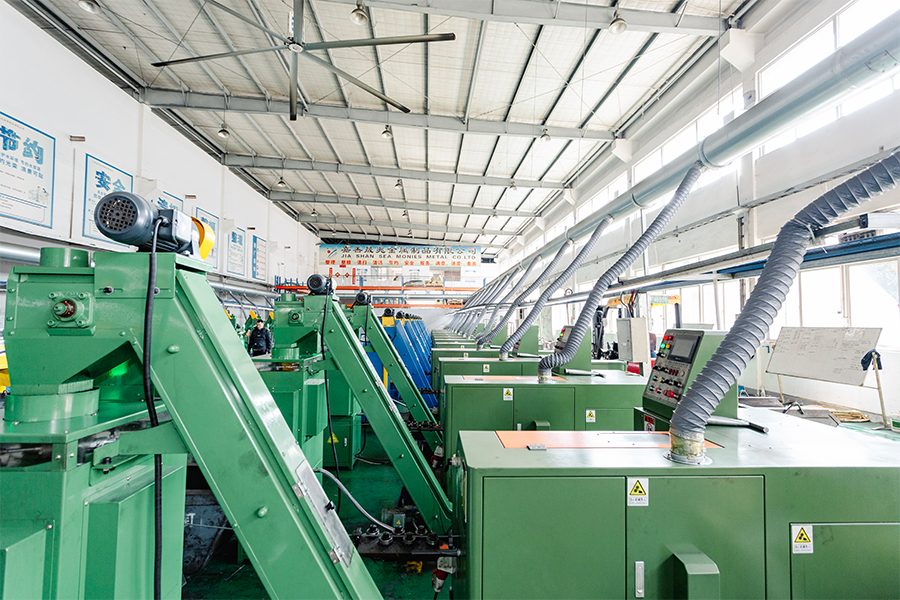
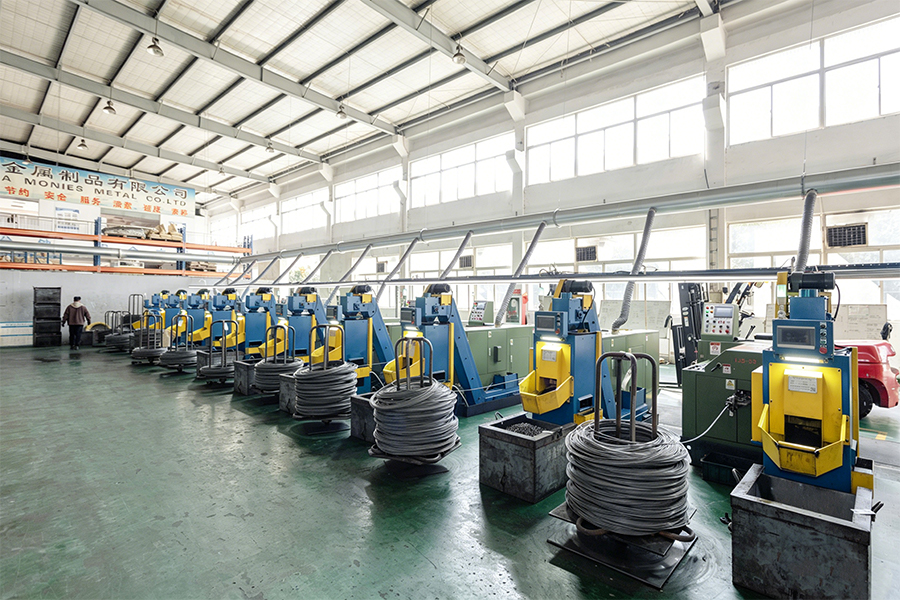
Precisionen i tillverkningen av vagnbultar påverkar direkt konsistensen hos fyrkantshalsgeometrin - en nyckelfaktor för att uppnå tillförlitlig inbäddning i olika träslag. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) är ett familjeägt företag under SEA Monies Metal Co., Ltd., som ärver 20 års familjerfarenhet och kvalitetsarv inom metalltillverkning. Med Shengzhao Metals starka produktionskapacitet och fördelar i leveranskedjan är vi specialiserade på FoU, produktion och global försäljning av högkvalitativa metallprodukter. Genom att hålla fast vid familjens strävan efter precision, rigorös arbetsattityd och långsiktigt engagemang, levererar vi stabila och pålitliga produkter och tjänster till kunder över hela världen.
Genom att utnyttja fabrikens robusta FoU- och produktionskapacitet är vi specialiserade på höghållfasta nitar, bultar, muttrar, brickor, stift, skruvar och olika specialanpassade delar som inte är standard. Vårt produktsortiment omfattar material inklusive rostfritt stål, legerat stål, aluminiumlegering, koppar och speciallegeringar, med hjälp av processer som kallskärning, varmsmidning och CNC-bearbetning. Våra produkter exporteras till över 25 länder och betjänar mer än 200 kunder.
Chance & Union har åtagit sig att sömlöst koppla samman "Tillverkad i Kina" med den internationella marknaden, förse globala kunder med en-stop-fästlösningar från FoU till massproduktion genom professionell teknik och exceptionell kvalitet. För vagnbultar upprätthåller vi snäva toleranser för kvadratiska halsdimensioner och huvudgeometri för att säkerställa konsekvent inbäddningsprestanda i både barr- och lövträapplikationer.
6. Vanliga frågor (FAQ)
- F1: Ska jag använda rostfritt stål eller galvaniserade vagnbultar för tryckbehandlat virke?
S: Tryckbehandlat virke innehåller kemikalier som påskyndar korrosion av standardstål. 18-8 vagnbultar i rostfritt stål rekommenderas ofta för tryckbehandlat virke på grund av deras överlägsna korrosionsbeständighet. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) erbjuder både varmförzinkat och rostfritt stål (304/316) för att matcha din specifika miljöexponering och livslängdskrav. - F2: Hur förhindrar jag att vagnsbulten snurrar när jag inte kommer åt huvudsidan?
S: Den fyrkantiga halsen är speciellt utformad för att förhindra spinning när den är helt inbäddad i träet. Se till att pilothålet har rätt diameter (något mindre än skaftet) och att den fyrkantiga halsen drivs in helt i materialet. Om träet är kraftigt försämrat eller hålet är förstorat kan en nylonlåsmutter eller dubbelmutter hjälpa till att säkra monteringen. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) rekommenderar att du inspekterar den fyrkantiga halsen innan du drar åt dem. - F3: Vilken är den rekommenderade pilothålsstorleken för vagnbultar i lövträ?
S: För lövträ, förborra ett pilothål 1/16″ mindre än bultskaftets diameter för att förhindra klyvning. Den fyrkantiga halsen kräver noggrann gängning eller en förbearbetad urtagning för fullständig inbäddning. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) rekommenderar att man använder en stegvis borrprocess eller en dedikerad försänkningsborrkrona för precisionsapplikationer i lövträ för att undvika spänningskoncentration och sprickbildning.
Hantera gängstörningar i varmförzinkade bultar: hur spinncentrifugering och gängning efter galvanisering kompenserar för beläggningsuppbyggnad enligt ISO 965-1
Varmförzinkning (HDG) ger exceptionellt korrosionsskydd för coach bultar används i träkonstruktioner utomhus, men processen skapar en betydande teknisk utmaning: zinkbeläggningen ger tjocklek till både externa (bult) och interna (mutter) gängor, vilket potentiellt överskrider gängtoleransgränserna definierade av ISO 965-1. Denna "störning" kan göra monteringen svår eller omöjlig utan lämplig kompensation. Den här artikeln förklarar hur två nyckelprocesser – spinncentrifugering och gängning efter galvanisering – används för att återställa funktionell gängpassning.
1. Förstå ISO 965-1 gängtolerans och problemet med ytbeläggning
ISO 965-1 definierar den metriska standardgängprofilen med specificerade toleranser för invändiga och utvändiga gängor. För varmförzinkade fästelement måste beläggningstjockleken redovisas som ett extra lager på både bultgängan och muttergängan. Den kumulativa effekten kan minska gängspelet till noll eller till och med skapa ett negativt utrymme – vilket betyder att muttern helt enkelt inte kommer att träs på bulten.
Följande tabell illustrerar effekten av HDG-beläggning på gängdimensioner för en M12-skruv- och mutterkombination.
| Parameter | Obelagd (nominell) | Med HDG (dubbelsidig beläggning) | Interferensackumulering |
|---|---|---|---|
| Bultgänga större diameter | 12 000 mm | 12.000 2 × beläggning = 12.080 mm | Minskning av gängspel: upp till 0,160 mm totalt |
| Mutter Gänga Mindre Diameter (Intern) | 10 500 mm | 10.500 - 2 × beläggning = 10.420 mm | |
| Effektiv trådpassning | Frigång inom ISO 965-1 tolerans | Potentiell noll eller negativ clearance | Störningar förhindrar montering |
Obs: Typisk HDG-beläggningstjocklek för M12-fästen varierar från 40–60 µm per sida. Den totala radiella uppbyggnaden på bulten (stor diameter) och den interna reduktionen på muttern (mindre diameter) skapar ett betydande passningsproblem.
2. Kompensationsprocess 1: Spinncentrifugering (centrifugalspinning)
Spincentrifugering appliceras omedelbart efter galvaniseringsbadet medan beläggningen fortfarande är smält. Fästelementet placeras i en perforerad korg och snurras i hög hastighet, vilket sprutar ut överflödigt zink från gängorna och andra ytor. Denna process uppnår tre kritiska resultat:
- Enhetlig beläggningstjocklek: Spinning reducerar beläggningen på gängtoppar och rötter till ett mer enhetligt, tunnare skikt – vanligtvis 30–50 µm i genomsnitt för större fästelement. Detta hjälper till att minimera uppbyggnaden på områden med kritisk diameter.
- Trådrensning: Genom att ta bort överflödigt zink hjälper spinnverkan till att bevara gängprofilen, förhindrar grov utfyllnad av gängrötterna eller topparna och minskar risken för större störningar.
- Kontrollerad variation: Välkontrollerad centrifugering kan minska beläggningens tjockleksvariation över en sats, vilket gör den efterföljande tappningsprocessen mer förutsägbar och tillförlitlig.
Enbart centrifugering är dock inte alltid tillräckligt för att uppnå ISO 965-1 passform, särskilt för bultar med större diameter (M16 och uppåt) med tyngre beläggningskrav. Eftergalvanisering krävs ofta som ett sekundärt kompensationssteg.
3. Kompenserande process 2: Eftergalvanisering eller gängborstning
Tappning efter galvanisering (eller gängborstning) innebär att man för en härdad tapp eller borste genom den belagda gängan för att selektivt avlägsna överskott av zink från gängflankerna och topparna utan att exponera rent stål. Denna process utförs efter att beläggningen har svalnat och stelnat.
- Selektiv borttagning: Kranen skär eller komprimerar zinkbeläggningen på gängtopparna och flankerna, vilket återställer gängprofilen till en geometrisk standardform samtidigt som den kvarvarande zinken på roten och andra ytor lämnas intakt för korrosionsskydd.
- Diameteråterställning: Genom gängning minskar den utvändiga gängans huvuddiameter och rengör den invändiga gängans mindre diameter, vilket återställer det spel som krävs enligt ISO 965-1. De önskade spelrum efter gängning anges vanligtvis i standarder, vilket säkerställer att bulten och muttern monteras smidigt.
- Konservering av beläggning: När den utförs på rätt sätt, tar eftergalvaniserad gängning endast bort överflödig zink – cirka 10–15 µm från topparna – utan att reducera beläggningen under den minsta lokala tjocklek som krävs enligt ASTM A153 eller ISO 1461.
Många tillverkare, inklusive Chance & Union, tillämpar en kombination av kontrollerad centrifugering och precisionsgängning för att säkerställa att HDG-bussbultar konsekvent uppfyller ISO 965-1-passningskraven samtidigt som beläggningens integritet bibehålls.
4. Tillverkningsperspektiv: uppnå konsekvent trådpassning
Kombinationen av spinncentrifugering och gängtappning efter galvanisering kräver noggrann processkontroll. Nyckelvariabler inkluderar nedsänkningstid, uttagshastighet, centrifughastighet, gänggeometri och skärparametrarna som används i den sekundära operationen. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) är ett familjeägt företag under SEA Monies Metal Co., Ltd., som ärver 20 års familjerfarenhet och kvalitetsarv inom metalltillverkning. Med Shengzhao Metals starka produktionskapacitet och fördelar i leveranskedjan är vi specialiserade på FoU, produktion och global försäljning av högkvalitativa metallprodukter. Genom att hålla fast vid familjens strävan efter precision, rigorös arbetsattityd och långsiktigt engagemang, levererar vi stabila och pålitliga produkter och tjänster till kunder över hela världen.
Genom att utnyttja fabrikens robusta FoU- och produktionskapacitet är vi specialiserade på höghållfasta nitar, bultar, muttrar, brickor, stift, skruvar och olika specialanpassade delar som inte är standard. Vårt produktsortiment omfattar material inklusive rostfritt stål, legerat stål, aluminiumlegering, koppar och speciallegeringar, med hjälp av processer som kallskärning, varmsmidning och CNC-bearbetning. Våra produkter exporteras till över 25 länder och betjänar mer än 200 kunder.
Chance & Union har åtagit sig att sömlöst koppla samman "Tillverkad i Kina" med den internationella marknaden, förse globala kunder med en-stop-fästlösningar från FoU till massproduktion genom professionell teknik och exceptionell kvalitet. För HDG-bussbultar implementerar vi ett tillvägagångssätt med dubbla kompensationer: optimerad spinncentrifugering för att kontrollera tjockleken vid beläggning, följt av precisionsgängning efter galvanisering för att säkerställa att varje bult uppfyller ISO 965-1 gängpassningskraven för smidig montering av mutter.
5. Vanliga frågor (FAQ)
- F1: Hur mycket beläggningstjocklek tas vanligtvis bort genom gängning efter galvanisering?
S: Genom gängning avlägsnas vanligtvis 10–15 µm zink från gängtopparna – tillräckligt för att återställa spelet utan att exponera det underliggande stålet. Detta säkerställer att den minsta beläggningstjocklek som krävs av ASTM A153 (1,7 mils / 43 µm för M20-bultar) bevaras. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kontrollerar denna process för att bibehålla både gängpassning och korrosionsskydd. - F2: Kan enbart spinncentrifugering uppnå ISO 965-1 passform utan eftergalvanisering?
S: I vissa fall, särskilt för bultar med mindre diameter (M6–M10) med lättare beläggningar, kan enbart centrifugering ge acceptabla gängor. Men för M12 och större storlekar, eller när ISO 965-1 strikt passform krävs, är eftergalvanisering nästan alltid nödvändigt. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) använder båda processerna för att säkerställa konsekvent batchkvalitet över alla diametrar. - F3: Påverkar gängning efter galvanisering bultens korrosionsbeständighet?
S: När den utförs på rätt sätt, tar gängningen endast bort överflödig zink från gängtopparna, vilket ger tillräcklig beläggning på gängrötterna och andra kritiska ytor. Bultens totala korrosionsbeständighet i ett saltspraytest förblir jämförbar med ett outtaget fästelement. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tillhandahåller verifieringsrapporter för beläggningstjocklek för att bekräfta överensstämmelse med ASTM A153 eller ISO 1461 efter tappning.