





Radiell kontra axiell låsning i precisionslåsmuttrar: kvantifiera skillnaderna i vibrationsmotstånd och förspänningsretention
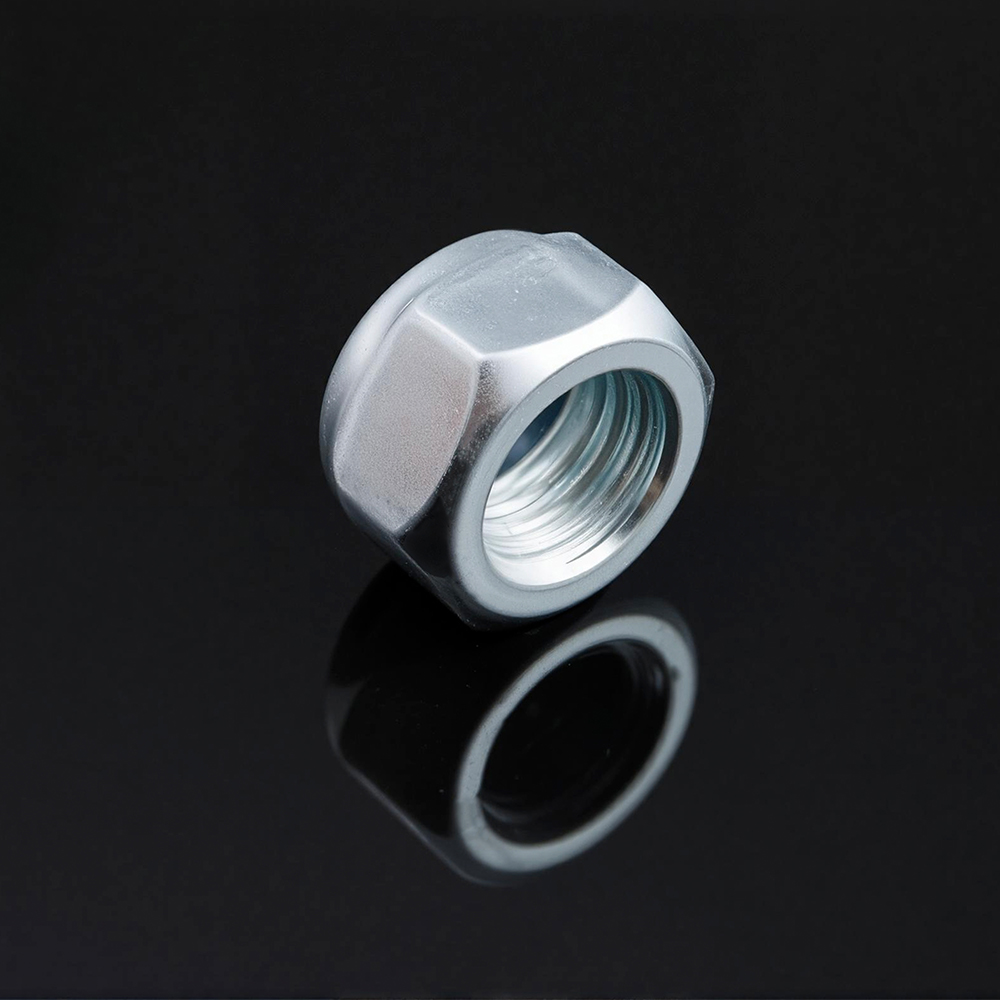
I precisionsaggregat som höghastighetsspindlar, kulskruvar och lagerförspänningssystem är valet av låsmekanism för precisionslåsmuttrar avgörande för långsiktig tillförlitlighet. Two primary designs dominate the market: radiell låsning (using radial inserts or pegs) and axiell låsning (med elastisk deformation av segmenterade trådar). Även om båda tillhandahåller anti-lossningsfunktionalitet skiljer sig deras prestanda under cykliska tvärgående belastningar avsevärt. Den här artikeln kvantifierar dessa skillnader baserat på etablerad forskning och industridata.
1. Locking Mechanism Overview
Följande tabell sammanfattar designprinciperna för radiella och axiella låssystem.
| Parameter | Radial Locking (e.g., ZM, YSR) | Axial Locking (e.g., AM, YSF, YSK) |
|---|---|---|
| Låsmetod | Radiellt verkande låspinnar eller mässingsinsats skär gänghålet; säkras med stiftskruvar. The pegs engage the shaft thread flanks. | Segment av muttern deformeras elastiskt via axiella stiftskruvar. Gängflankerna pressas mot axelgängan, vilket skapar friktion. |
| Axial utloppsnoggrannhet | Vanligtvis ≤ 0,005 mm (bearbetad) eller ≤ 0,002 mm (slipad) | Jämförbar; låsning påverkar inte förhållandet ansikte mot tråd |
| Axialt utrymmeskrav | Thinner profile available (e.g., YSR series) | Standardprofil; axiell låsning kräver mer mutterhöjd |
| Stötbelastningsförmåga | Bra; hardened inserts (HRC 28-32) resist wear | Utmärkt; elastisk deformation absorberar och fördelar stötbelastningar |
2. Kvantitativ prestanda under cykliska tvärgående belastningar
Låsmuttrarnas anti-lossningsprestanda utvärderas mest noggrant under cykliska tvärgående belastningar, som är kända för att vara den primära drivkraften för självlossning av bultar. Forskning har fastställt att förspänningsförlust och mikroslip mellan inkopplade gängor är de viktigaste felindikatorerna.
- Retentionshastighet för förladdning: Under identiska initiala förspännings- och tvärbelastningsförhållanden kan en standardmutter bara behålla 60–70 % av sin initiala förspänning efter upprepade cykler. Däremot har högpresterande låsmuttrar visat återstående förspänningsförhållanden på i genomsnitt 91,5 % efter 1 500 tvärgående vibrationscykler.
- Mikroslipbeteende: Cykliska tvärgående belastningar inducerar mikroglidning vid gänggränssnittet. Medan standardmuttrar visar irreversibel ackumulering av mikroslip som leder till progressiv förspänningsförlust, uppvisar avancerade låskonstruktioner en stark "återhämtning"-karaktäristik – förspänning och mikroslip återgår nästan till sina ursprungliga nivåer när den tvärgående belastningen återgår till noll.
- Designstyvhet: Möjligheten att upprätthålla en stabil designstyvhet under dynamiska vibrationer är en avgörande egenskap hos precisionslåsmuttrar . Speciellt radiallåsande konstruktioner är konstruerade för att bibehålla styvheten samtidigt som de ger effektiv anti-lossning, vilket gör dem lämpliga för precisionsfästsystem i verktygsmaskiner och flygtillämpningar.
3. Jämförande analys: Radiell vs. axiell låsning
Även om direkta head-to-head-testdata för radiella kontra axiella precisionslåsmuttrar är begränsade, är följande jämförande analys baserad på tillgänglig industridata och etablerade mekaniska principer.
| Prestandamått | Radiell låsning (t.ex. ZM/YSR) | Axial Locking (e.g., AM/YSK) |
|---|---|---|
| Förspänningsretention (tvärlast) | Bra; den lokala kontakten mellan låsstiften ger konsekvent friktion. Däremot kan pinnar utsättas för slitage under många cykler. | Excellent; den 360° elastiska deformationen skapar enhetlig gängflankkontakt, fördelar belastningar och ger överlägsen motståndskraft mot mikroslip. |
| Resistance to Shock Loading | Bra; men stötbelastningar kan orsaka lokal belastning på låspinnarna eller insatserna. | Överlägsen; den elastiska deformationen fungerar som ett dämpande element och absorberar stötbelastningar utan permanent deformation. |
| Återanvändbarhet | Fullständigt återanvändbar; låspinnar är robusta och bibehåller sin geometri. | Fully reusable if tightened uniformly; uneven tightening may cause segment deformation. |
| Axial utloppspåverkan | Ingen påverkan; låsmekanismen påverkar inte ändytans precision. | Ingen påverkan; låsmetoden påverkar inte den axiella utloppsnoggrannheten. |
| Utrymmesbegränsningar | Föredraget för applikationer med tunn profil där det axiella utrymmet är begränsat. | Requires standard nut height; inte lämplig för design med mycket utrymmesbegränsade konstruktioner. |
4. The Role of Initial Preload
Forskning om bultlossning under tvärgående belastningar har identifierat en kritisk parameter som påverkar båda mekanismerna: den initiala förspänningsnivån. Högre initial förspänning har visat sig förbättra retentionen av förspänningen avsevärt.
- Preload Magnitude Effect: När initial förspänning ökas från 60 kN till 120 kN, är den kvarvarande förspänningsprocenten vid cykliska tvärlaster betydligt högre. Detta beror på att högre förbelastning minskar mikroglidningen vid trådgränssnittet.
- Praktisk implikation: För både radiella och axiella låskonstruktioner förbättras anti-lossningsprestandan genom att ställa in den initiala förspänningen så högt som applikationen tillåter. Båda designerna drar lika stor nytta av denna princip, men axiella låskonstruktioner med sin mer enhetliga gängkontakt kan ge något bättre resultat vid motsvarande förspänningsnivåer.
5. Tillverknings- och kvalitetsperspektiv
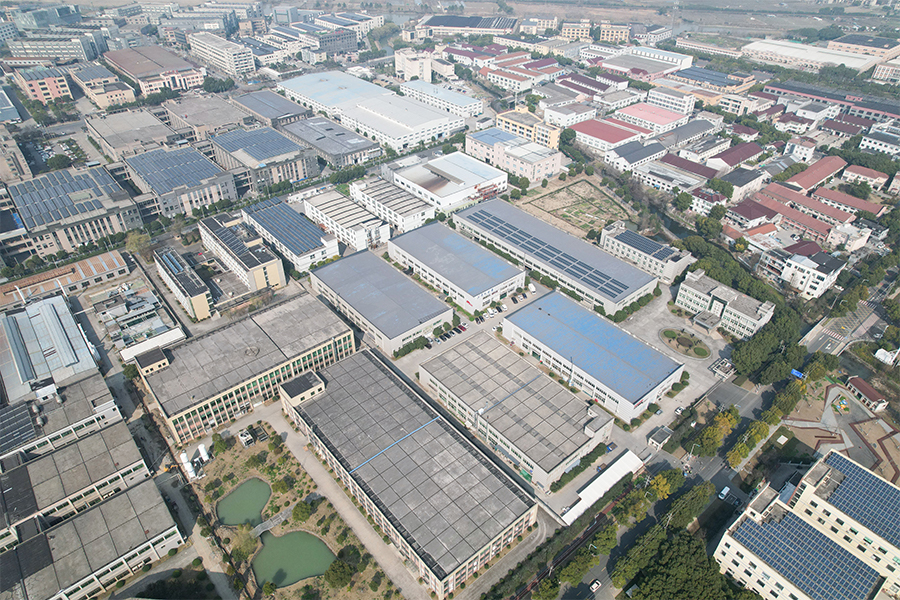
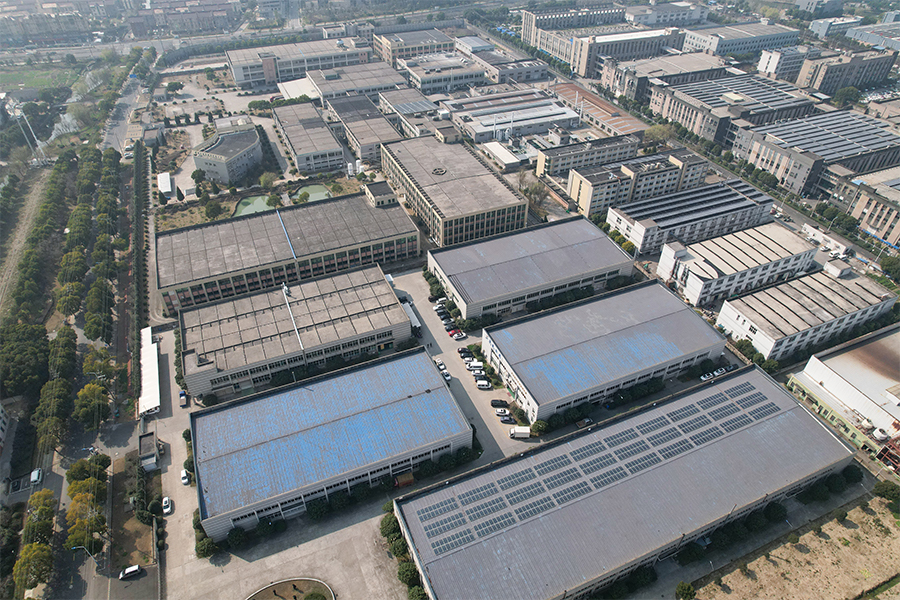
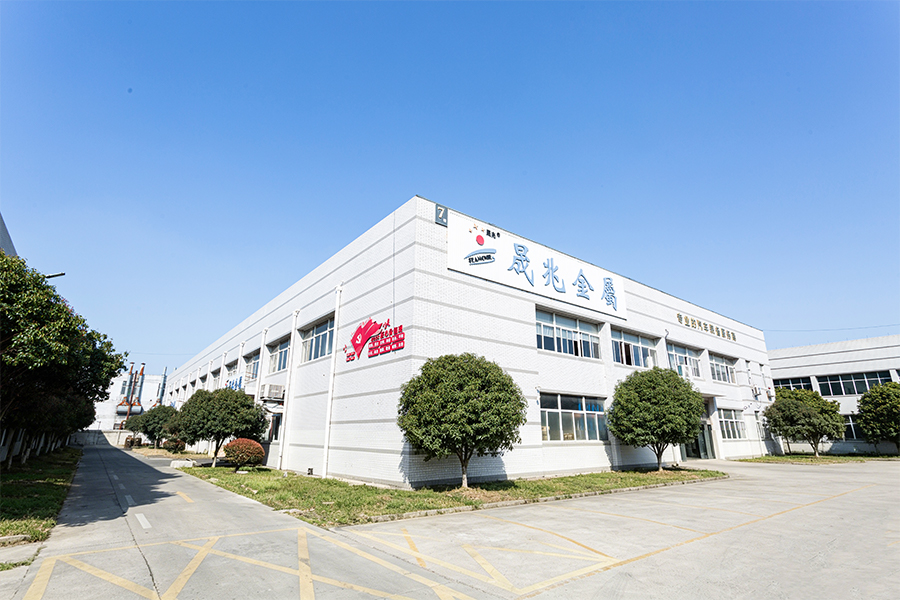
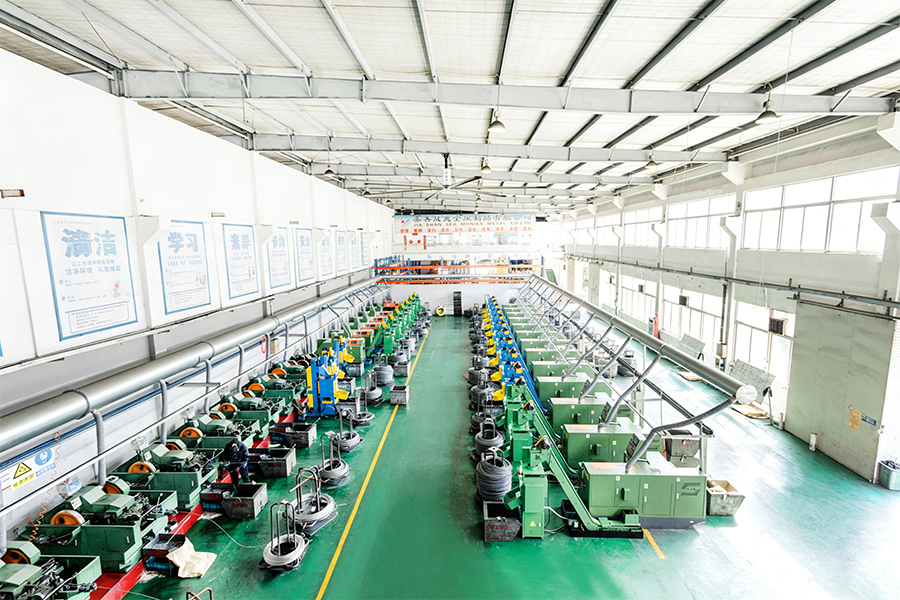
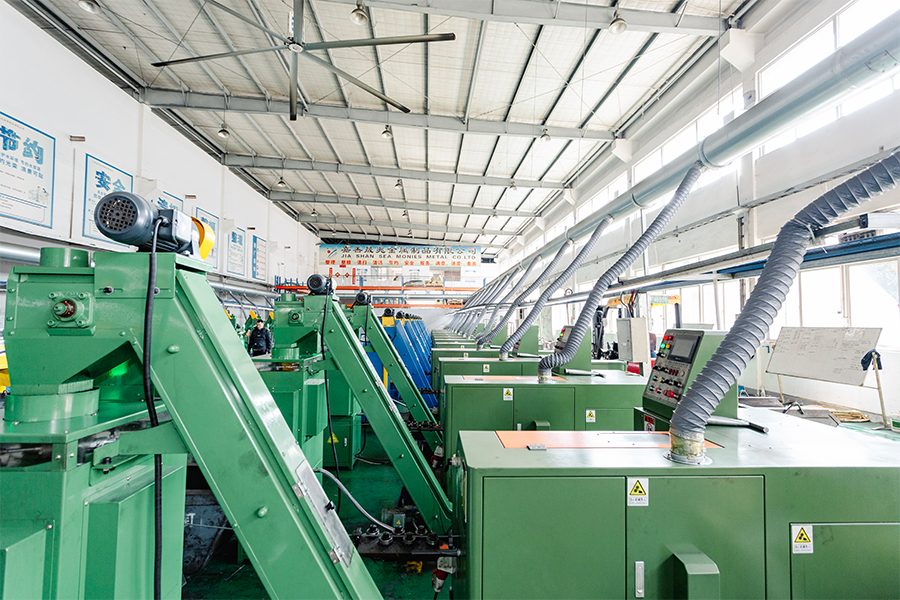
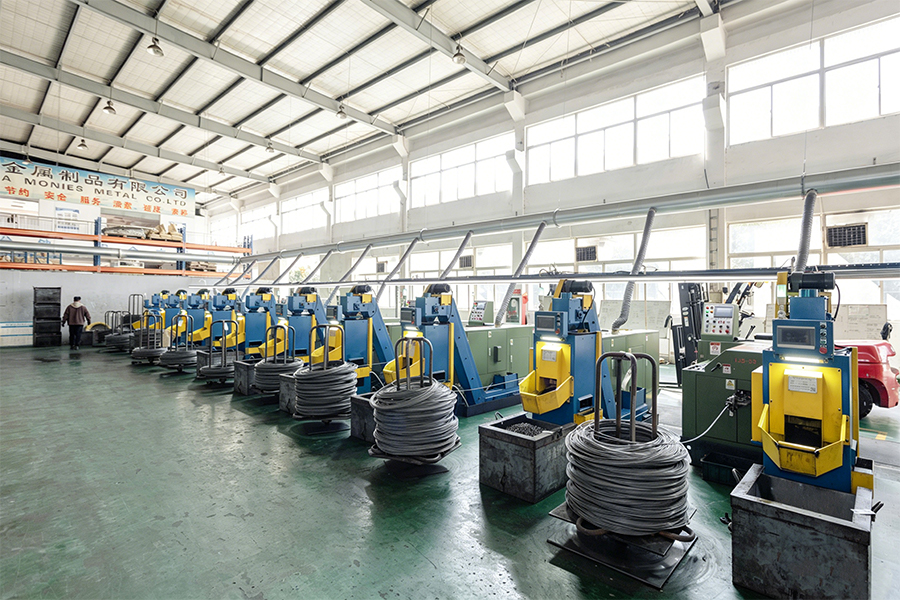
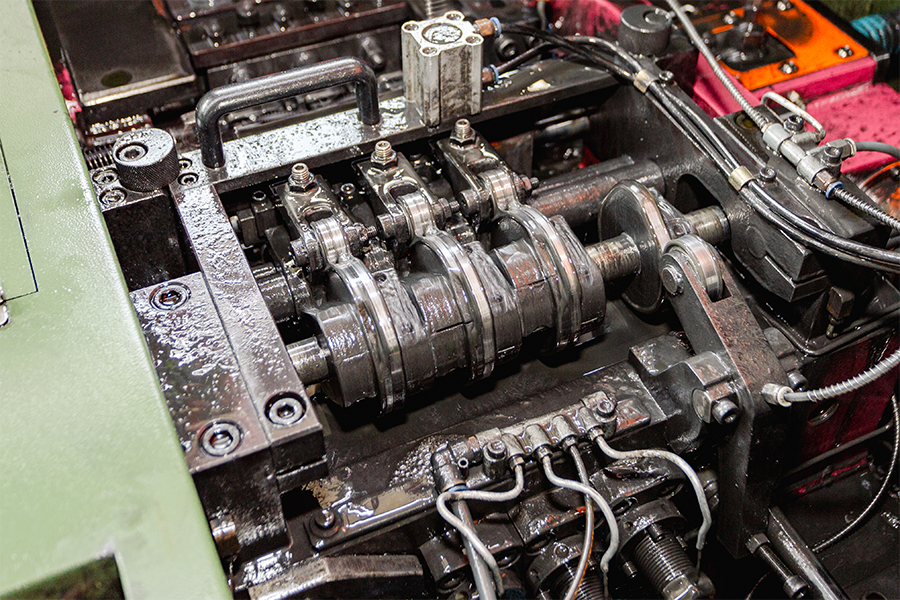
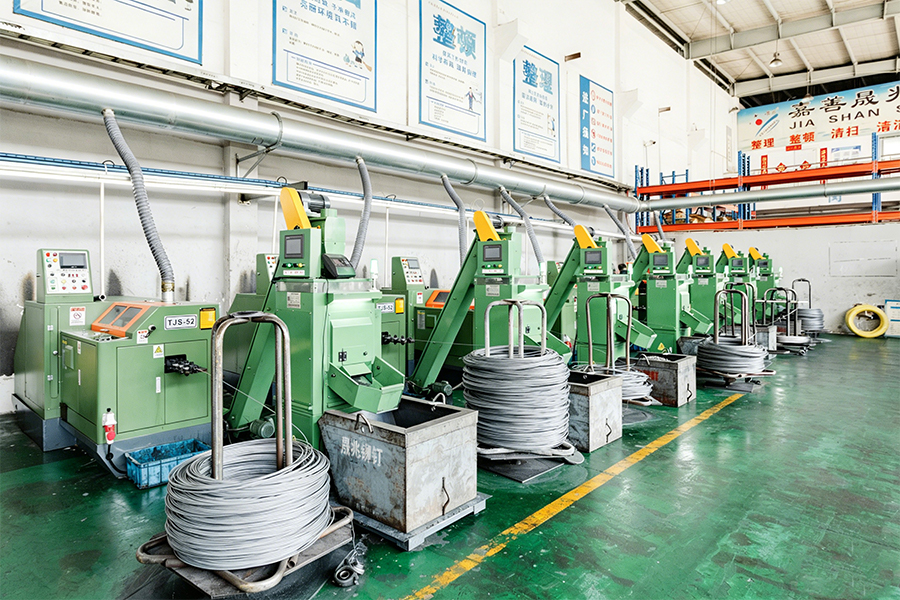
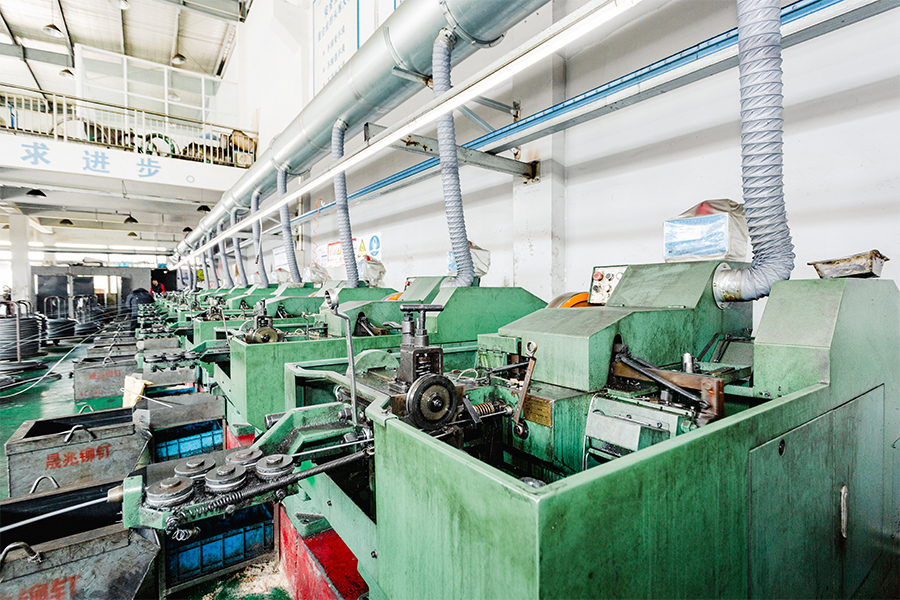
Precisionen och konsistensen hos låsmekanismen, oavsett om den är radiell eller axiell, är avgörande för att säkerställa tillförlitlig prestanda. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) är ett familjeägt företag under SEA Monies Metal Co., Ltd., som ärver 20 års familjerfarenhet och kvalitetsarv inom metalltillverkning. Med Shengzhao Metals starka produktionskapacitet och fördelar i leveranskedjan är vi specialiserade på FoU, produktion och global försäljning av högkvalitativa metallprodukter. Genom att hålla fast vid familjens strävan efter precision, rigorös arbetsattityd och långsiktigt engagemang, levererar vi stabila och pålitliga produkter och tjänster till kunder över hela världen.
Genom att utnyttja fabrikens robusta FoU- och produktionskapacitet är vi specialiserade på höghållfasta nitar, bultar, muttrar, brickor, stift, skruvar och olika specialanpassade delar som inte är standard. Vårt produktsortiment omfattar material inklusive rostfritt stål, legerat stål, aluminiumlegering, koppar och speciallegeringar, med hjälp av processer som kallskärning, varmsmidning och CNC-bearbetning. Våra produkter exporteras till över 25 länder och betjänar mer än 200 kunder.
Chance & Union har åtagit sig att sömlöst koppla samman "Tillverkad i Kina" med den internationella marknaden, förse globala kunder med en-stop-fästlösningar från FoU till massproduktion genom professionell teknik och exceptionell kvalitet. För precisionslåsmuttrar tillhandahåller vi fullständig material- och prestandadokumentation, inklusive testrapporter för axiella utlopp och materialhårdhetsverifiering enligt HRC 28–32-standarder.
6. Vanliga frågor (FAQ)
- F1: Vilken låsmekanism – radiell eller axiell – ger bättre vibrationsmotstånd för höghastighetsspindelapplikationer?
A: Axiell låsning ger generellt överlägsen vibrationsmotstånd eftersom den skapar en jämn 360° kontakt längs gängflankerna, fördelar belastningar jämnt och minskar mikroslip. Radiell låsning är mer lämplig för applikationer med tunn profil där det axiella utrymmet är begränsat, men kan vara mer känsligt för slitage under långvariga vibrationer med hög amplitud. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan rekommendera den optimala designen baserat på din specifika vibrationsprofil och utrymmesbegränsningar. - F2: Hur många gånger kan en precisionslåsmutter återanvändas utan att kompromissa med prestanda?
S: Precisionslåsmuttrar är designade för att kunna återanvändas flera gånger om de hanteras på rätt sätt. För axiella låsmuttrar, se till att stiftskruvarna dras åt jämnt i en korsvis sekvens för att förhindra segmentdeformation. För radiella låsmuttrar, inspektera låspinnarna eller insatserna för slitage före återanvändning. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ger återanvändbarhetsvägledning med varje försändelse. - F3: Påverkar den initiala förspänningen låsmutterns anti-lossningsprestanda?
A: Ja. Forskning har visat att högre initial förspänning avsevärt förbättrar förspänningshållningen under cykliska tvärgående belastningar genom att minska mikroglidningen vid gänggränssnittet. Förspänningen får dock inte överstiga materialets sträckgräns. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan tillhandahålla rekommenderade förspänningsintervall för din specifika applikation.
Varmförzinkade låssexmuttrar: Varför är det rådande vridmomentet 30–50 % lägre än fosfatoljade muttrar – gänginterferens eller ytsmörjbarhet?
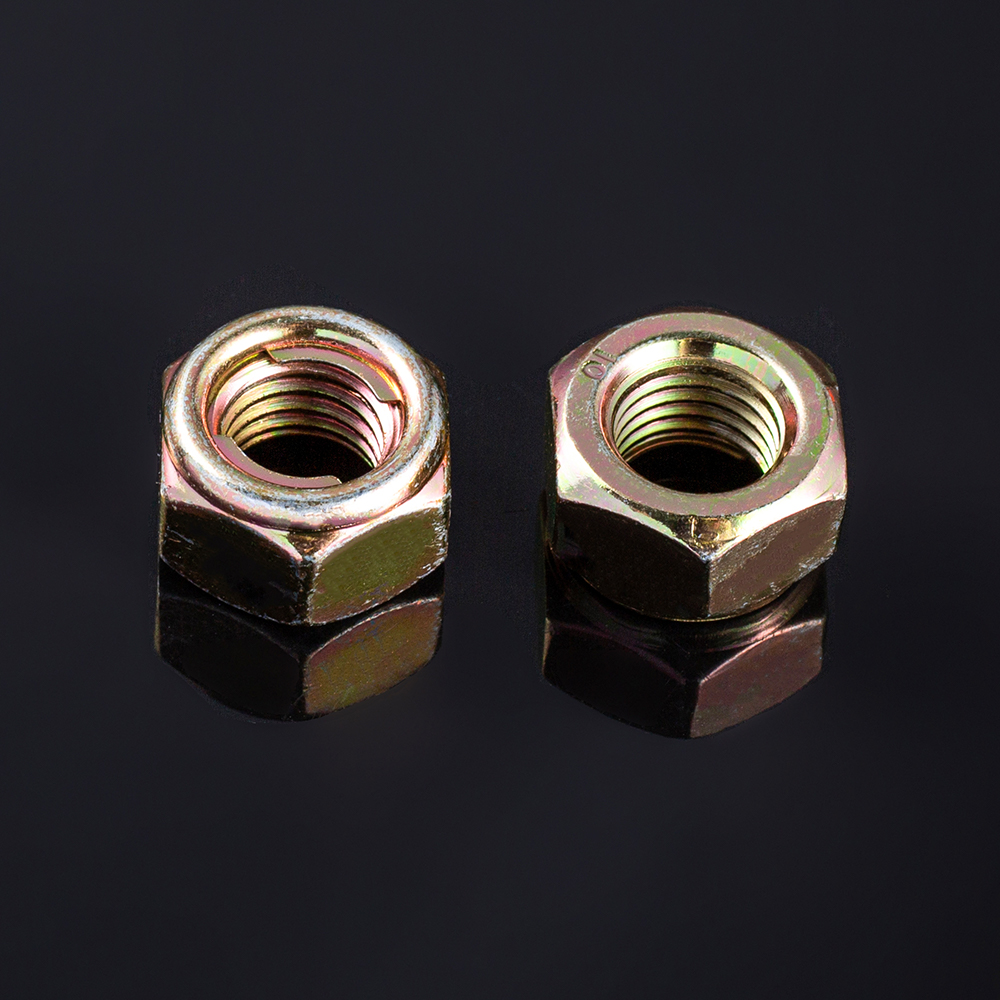
Varmförzinkad (HDG) låssexmuttrar uppvisar konsekvent lägre rådande vridmoment än fosfatbelagda och oljade nötter med samma specifikation. Denna minskning, vanligtvis i intervallet 30–50 %, är inte ett tecken på sämre kvalitet utan en direkt konsekvens av beläggningens fysikaliska och tribologiska egenskaper. De två primära förklaringarna är trådstörningar orsakad av zinkbeläggningens tjocklek, och ytsmörjbarhet som ett resultat av de inneboende friktionsegenskaperna hos HDG-beläggningen och frånvaron av ett smörjmedel.
1. Mekanismjämförelse: Gänginterferens vs. ytsmörjbarhet
Följande tabell jämför de två primära mekanismerna som bidrar till minskningen av rådande vridmoment för HDG låssexmuttrar.
| Parameter | Trådinterferens (beläggningstjocklek) | Ytsmörjbarhet (friktionskoefficient) |
|---|---|---|
| Fysisk mekanism | Varmförzinkningsprocessen lägger till ett lager av zinklegering på alla ytor av muttern. På invändiga gängor minskar detta den mindre diametern och ändrar gängprofilen, vilket skapar en interferenspassning med den passande bulten. Standardpraxis är att knacka muttrar överdimensionerade efter galvanisering för att klara denna uppbyggnad. | Zinkbeläggningen på en HDG-mutter har en hög friktionskoefficient när den används utan smörjmedel. Däremot är en fosfatbeläggning mycket porös och absorberar olja, vilket ger en lågfriktionsgränsyta mellan gängorna. |
| Primärt bevis | Typisk HDG-beläggningstjocklek varierar från 1,8 till 3,5 mils (0,045 till 0,09 mm) per sida. För en mutter som gängas efter galvanisering återställs gängspelet. Om den inte övertappas, minskar gängstörningar den effektiva stigningsdiametern och kan leda till monteringssvårigheter. Men det rådande vridmomentet är inte bara en funktion av interferens - om muttern övertappas är interferensen minimal. | Branschdata visar att friktionskoefficienten för varmförzinkat stål utan smörjning är ≥0,30 . Som jämförelse faller en fosfatbelagd och oljad yta i en lägre friktionsklass (0,08–0,16 för fosfatolja) . Fosfatbeläggningar är speciellt utformade för att hålla kvar olja, minska friktionen och ge konsekventa vridmoment-spänningsförhållanden. Den höga friktionen på HDG-ytor innebär att mindre av det applicerade vridmomentet omvandlas till klämbelastning och mer absorberas för att övervinna gängfriktion. |
| Påverkande faktorer | Beläggningstjocklekslikformighet, gängklass för bulten (t.ex. 6g för kompatibilitet med 6H-muttrar) och metoden för muttergängning (före kontra efter galvanisering) . Muttrarna är vanligtvis galvaniserade som ämnen och tappas sedan överdimensionerade för att rymma beläggningen. | Förekomst av smörjmedel, ytjämnhet och typ av beläggning. Smörjda HDG-muttrar (med MoS₂ eller vax) kan uppnå så låga friktionskoefficienter som 0,04–0,16 . Torra HDG-ytor är i högsta friktionsklassen (≥0,30). |
| Kvantifierad påverkan på rådande vridmoment | Om muttern gängas till rätt överdimension efter galvanisering är påverkan på rådande vridmoment minimal. Men om muttern inte är tillräckligt övertappad kan interferensen avsevärt öka vridmomentet som krävs för att köra muttern ner i bulten, men detta är en separat effekt från minskningen av rådande vridmoment efter montering. | Den höga friktionen hos en torr HDG-yta (≥0,30) jämfört med en fosfatoljad yta (0,08–0,16) förklarar 30–50 % minskning av effektivt rådande vridmoment. Mutterns låselement (t.ex. nyloninlägg eller deformerade gängor) måste övervinna inte bara sin egen låskraft utan även beläggningens friktion. På en yta med låg friktion ger låsmekanismen en högre andel av det totala rådande vridmomentet. |
| Begränsningsstrategi | Använd muttrar som är gängade till rätt överdimension efter galvanisering, enligt ASTM A563. Se till att skruvgängklassen (t.ex. 6g) är kompatibel med mutterspecifikationen. | Applicera ett smörjmedel (t.ex. vax, olja eller MoS₂-pasta) på muttergängorna före installationen. För HDG-muttrar kan ett smörjmedel minska friktionskoefficienten till intervallet 0,04–0,16. Använd HDZ-muttrar med en vridmomentkoefficient på 0,35 och applicera vridmoment vid den övre gränsen för det rekommenderade området för att kompensera för den höga vridmomentkoefficienten. |
2. Mekanismanalys: Vilken mekanism dominerar?
För att avgöra vilken mekanism som är den primära drivkraften för den observerade 30–50 % minskningen av rådande vridmoment, måste bevisen vägas noggrant.
- Trådstörningar är ett betydande problem vid montering av galvaniserade fästelement. Zinkbeläggningen kan minska den inre gängdiametern till en punkt där muttern inte kommer att löpa fritt på bulten. Standardpraxis för muttrar i strukturella applikationer är dock att galvanisera dem som ämnen och sedan knacka på gängorna efter galvanisering, ta bort zinken från gängytorna för att återställa spelet. I detta fall elimineras störningen. Minskningen av rådande vridmoment som observeras efter montering beror därför inte i första hand på interferens, utan på beläggningens friktionsegenskaper.
- Ytsmörjbarhet är den dominerande faktorn. Zinkbeläggningen på ett HDG-fäste har en friktionskoefficient ≥0,30 när det är torrt. Detta är ett högfriktionsgränssnitt. En fosfatbelagd och oljad mutter är däremot designad för låg friktion; fosfatskiktet fungerar som en reservoar för olja, vilket ger en mycket lägre friktionskoefficient. Mutterns låsfunktion (t.ex. en deformerad gänga, en nylonring eller ett metalllåselement) måste övervinna både friktionen i gänggränsytan och dess eget rådande vridmoment. På en HDG-yta med hög friktion bidrar låsfunktionen med en mindre andel av det totala rådande vridmomentet, vilket resulterar i ett lägre mätvärde.
- Synergistiska effekter: De två mekanismerna är relaterade till varandra. Om en mutter inte är ordentligt övertappad efter galvanisering kan gängstörningarna leda till högre monteringsmoment och skärning, särskilt när den används med en bult som har en annan ytbehandling. Men för korrekt specificerade och tillverkade HDG-låsmuttrar är den rådande vridmomentminskningen överväldigande en funktion av den höga friktionen hos zinkbeläggningen.
3. Kvantifierad effekt av beläggning på vridmoment
Följande tabell ger en jämförande analys av friktionskoefficienter och deras inverkan på åtdragningsmoment.
| Yta / Beläggning | Friktionskoefficientintervall | Typisk applikations vridmomentkoefficient | Inverkan på rådande vridmoment |
|---|---|---|---|
| Fosfatolja | 0,08 – 0,16 | ~0,15 | Låsfunktion ger majoriteten av rådande vridmoment. |
| Varmförzinkad (torr) | ≥ 0,30 | ~0,35 | Hög gängfriktion minskar det relativa bidraget från låsfunktionen, vilket sänker det rådande vridmomentet med 30–50 %. |
| Varmförzinkat smörjmedel | 0,08 – 0,16 (with MoS₂ or wax) | Variabel | Smörjmedel återställer en lägre friktionskoefficient, vilket ökar det relativa bidraget från låsfunktionen. |
4. Praktisk vägledning för att specificera och använda HDG låssexmutter
För att uppnå tillförlitlig prestanda från varmförzinkade låssexmuttrar, rekommenderas följande metoder:
- Ange korrekt nötning: Se till att muttrarna är specificerade och tillverkade för att gängas efter galvanisering till rätt överdimension. Detta återställer gängspelet och förhindrar monteringsproblem orsakade av beläggningens tjocklek.
- Applicera ett smörjmedel: För kritiska applikationer där rådande vridmoment är viktigt, applicera ett smörjmedel (vax, olja eller MoS₂-pasta) på muttergängorna före installation. Detta minskar friktionskoefficienten och gör att låsfunktionen fungerar mer effektivt.
- Använd kompatibla trådklasser: Se till att skruvgängningsklassen (t.ex. 6g) är kompatibel med mutterspecifikationen (t.ex. 6H). Detta är särskilt viktigt för HDG-muttrar, eftersom beläggningen kan förändra den effektiva gängpassningen.
- Tänk på applikationsmiljön: Om det rådande vridmomentkravet är kritiskt och smörjmedel inte är tillåtet, överväg att använda en låsmutter helt i metall med en mer aggressiv låskonstruktion, eller en mutter med en annan beläggning (t.ex. en zink-aluminiumflingbeläggning med ett integrerat smörjmedel).
5. Tillverknings- och kvalitetsperspektiv
Precisionen i gängningsprocessen och konsistensen hos HDG-beläggningen är avgörande för att leverera låsmuttrar som presterar som förväntat. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) är ett familjeägt företag under SEA Monies Metal Co., Ltd., som ärver 20 års familjerfarenhet och kvalitetsarv inom metalltillverkning. Med Shengzhao Metals starka produktionskapacitet och fördelar i leveranskedjan är vi specialiserade på FoU, produktion och global försäljning av högkvalitativa metallprodukter. Genom att hålla fast vid familjens strävan efter precision, rigorös arbetsattityd och långsiktigt engagemang, levererar vi stabila och pålitliga produkter och tjänster till kunder över hela världen.
Genom att utnyttja fabrikens robusta FoU- och produktionskapacitet är vi specialiserade på höghållfasta nitar, bultar, muttrar, brickor, stift, skruvar och olika specialanpassade delar som inte är standard. Vårt produktsortiment omfattar material inklusive rostfritt stål, legerat stål, aluminiumlegering, koppar och speciallegeringar, med hjälp av processer som kallskärning, varmsmidning och CNC-bearbetning. Våra produkter exporteras till över 25 länder och betjänar mer än 200 kunder.
Chance & Union har åtagit sig att sömlöst koppla samman "Tillverkad i Kina" med den internationella marknaden, förse globala kunder med en-stop-fästlösningar från FoU till massproduktion genom professionell teknik och exceptionell kvalitet. För HDG låssexmuttrar tillhandahåller vi övertappningsspecifikationer för att säkerställa korrekt montering, och kan applicera smörjmedel där det behövs för att uppnå det nödvändiga rådande vridmomentet och klämbelastningsprestanda.
6. Vanliga frågor (FAQ)
- F1: Kan jag använda en varmförzinkad låssexmutter utan smörjning och ändå uppnå det erforderliga rådande vridmomentet?
S: Ja, men det rådande vridmomentet kommer att vara 30–50 % lägre än en fosfatoljad mutter på grund av den höga friktionen hos zinkbeläggningen. För applikationer där rådande vridmoment är kritiskt och smörjmedel inte är tillåtet, överväg att använda en mutter med en annan beläggning, eller specificera en låsmutter med en mer aggressiv låskonstruktion. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan rekommendera den optimala beläggningen och låsmekanismen för dina specifika krav. - F2: Hur ska jag specificera en varmförzinkad mutter för att säkerställa korrekt montering med en galvaniserad bult?
S: Specificera att muttrarna ska galvaniseras som ämnen och sedan gängas efter galvanisering till lämplig överdimension. Se också till att skruvgängningsklassen (t.ex. 6g) är kompatibel med mutterspecifikationen. För strukturella anslutningar, följ kraven i ASTM A563 för muttrar och ASTM A153 för hårdvarubeläggning. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tillhandahåller detaljerade beläggnings- och tappspecifikationer med varje leverans. - F3: Vilken är den rekommenderade vridmomentkoefficienten att använda för att dra åt varmgalvaniserade låssexmuttrar?
S: För varmförzinkade fästelement utan specialsmörjmedel rekommenderas en vridmomentkoefficient på 0,35, jämfört med 0,15 för fosfatoljade eller smorda fästelement. Detta återspeglar den högre friktionen hos HDG-beläggningen. Om ett smörjmedel (t.ex. MoS₂ eller vax) appliceras kan koefficienten reduceras till intervallet 0,08–0,16. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tillhandahåller vridmoment-spänningsdata för våra fästelement baserat på den specifika beläggning som appliceras.